
|
Dieser Zyklus wird nach einem Konturfräszyklus definiert und dient dazu, automatisch Bereiche zu bearbeiten, die das vorherige Werkzeug nicht erreichen konnte. |
Schlüsselpunkte
|
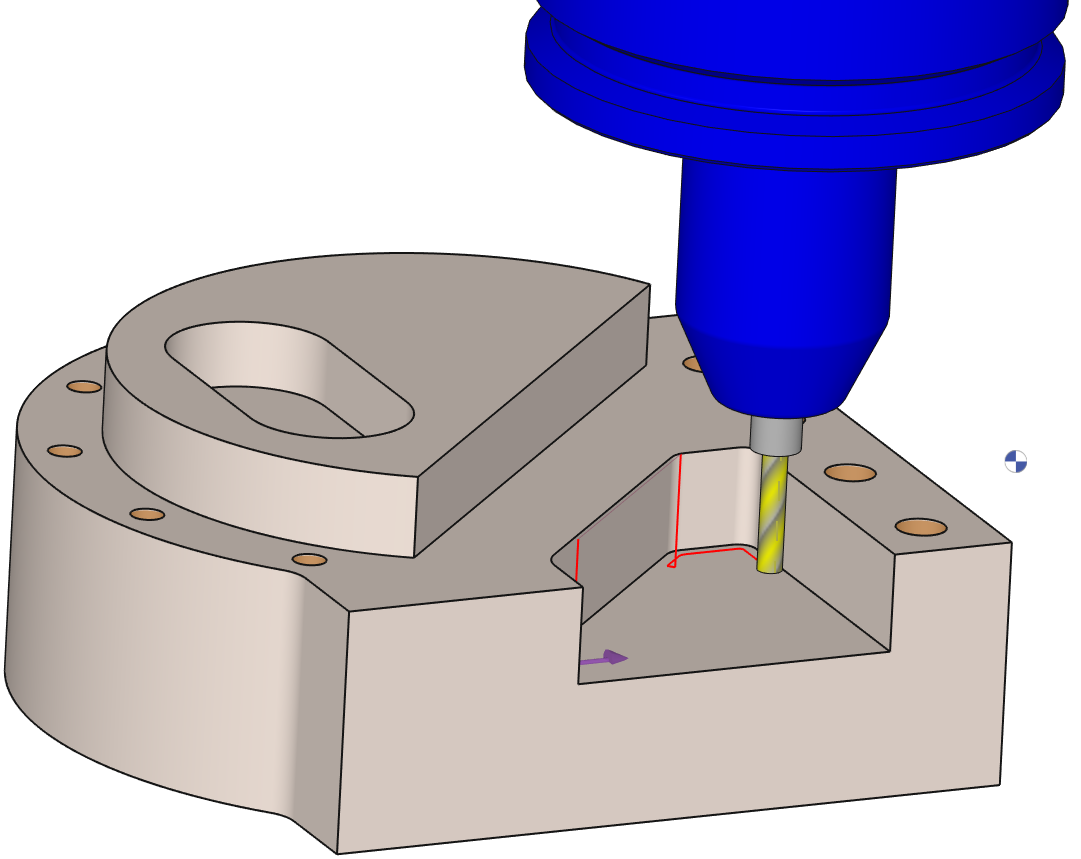
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugweg und Korrektur |
||
|
|
||
|
Werkzeug und Aufmaß bei Konturfräsen |
||
|
Z-Schritte berechnen |
|
|
|
Aufmaße |
||
|
Überlappung |
|
|
Bewegungsparameter
l
|
Dialogbereich |
Parameter |
|
|
Sicherheit (in Z) |
||
|
Anfahren und Rückzug in Z |
||
|
|
||
|
Bewegungen zwischen Z-Anfahrt und XY-Anfahrt |
|
|
|
|
||
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittbedingungen |
Qualität |
Schnittgesch. Vc |
|
Vorschub pro Zahn |
Spindeldrehrichtung |
|
|
Ebene |
Spindeldrehzahl n |
|
|
Vorschub |
||
|
Getriebestufe |
||
|
|
||
|
Werkzeugnummer |
spezifische Nummer |
|
|
Längenkorrektur-Nummer |
Durchmesser Korrektur-Nr. |
|
|
Benutzerfelder |
Kommentar |
Überwachung |
|
Fräseinstellungen |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Verhalten bei Spannern und Komponenten |
||
|
Splineberechnung |
Auflösung in |
|