
|
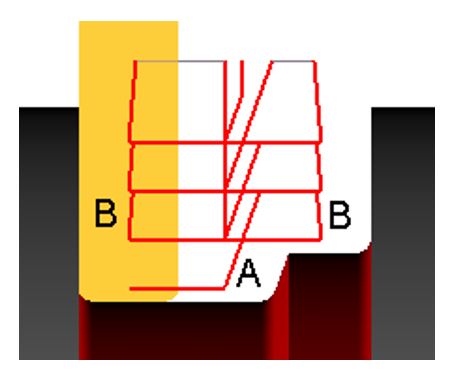
Das Werkzeug bearbeitet die Nut wie folgt: |
Wichtige Punkte
Die Eintauch- und Rückzugswinkel schützen das Werkzeug. Anstatt vertikal einzutauchen und zurückzuziehen, können Sie 2 Winkel definieren.
|
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugweg |
||
|
Wtype Einstechen |
2 Seiten Bearbeitung |
|
|
|
||
|
Bearbeitungsstrategie |
Picken Abstand |
|
|
XY Aufmaß |
Schritt Tiefe |
|
|
Z Aufmaß |
||
|
|
||
Bewegungsparameter
|
Dialogbereich |
Parameter |
|
|
Anfahr- und Rückzugseigenschaften |
||
|
Schlicht Überlappung |
|
|
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittbedingungen |
Qualität |
Schnittgesch. Vc |
|
Spindeldrehzahl n |
Getriebestufe |
|
|
Vorschub in Z |
Vorschubeinheit |
|
|
Vorschub in X |
Spindeldrehrichtung |
|
|
Max Drehzahl |
||
|
|
||
|
Werkzeugnummer |
spezifische Nummer |
|
|
Radiuskorrektur |
Länge komp. Nummer |
|
|
Korrekturregister Länge |
|
|
|
Benutzerfelder |
Kommentar |
Überwachung |
|
Bearbeitungsset |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Kollisionsmanagement |
||
|
Sicherheitsabstand in Z für Eilgänge |
Sicherheitsabstand in X für Eilgänge |
|
|
Splineberechnung |
Splinetoleranz |
Spline auflösen in |
|
als Rohteil zu behalten |
|
|
|
Einstellungen |
|
|