Zyklus : Einstich, Z-Ebene, ZigZag, Wtype, O-Ring Nut, Zentrieren, Bohren, Ausdrehen (Reiben), Gewindebohren, Gewindeschneiden, Abstechen, Punkteinstich, Fasenfräsen, Rändeln
Definition
Möglichkeit, eine Verweilzeit während des Werkzeugwegs zu programmieren, basierend auf mehreren Parametern:
-
Verweiltiefe
-
Art der Verweilzeit
-
Verweilzeit
-
Verweilzeit am Ende
Einstellungen
-
Wählen Sie zuerst die Einheit der Verweilzeit: sie kann entweder in Sekunden oder in Umdrehungen ausgedrückt werden.
-
Dann können Sie die Verweiltiefe definieren, was der Abstand zwischen zwei Verweilzeiten ist.
-
Verweilzeit ist der Wert in Sekunden oder Umdrehungen, der Code ist oft G04 mit einem Buchstaben (X oder U für Fanuc, F für Num zum Beispiel).
-
Verweilzeit am Ende ermöglicht die Definition eines anderen Wertes am Ende, um eine bessere Oberfläche bei der letzten Zustellung zu erzielen.
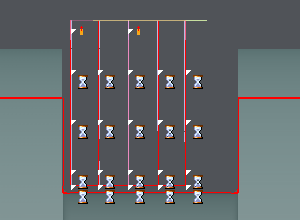
Die definierten Verweilzeiten werden auf dem Bildschirm mit dem Sanduhrsymbol angezeigt, wie im folgenden Bild gezeigt.
|
In diesem Beispiel:
|
|

|
|
Sonderfall für die Zyklen Einstich, Z-Ebene und Wtype.
Die in der Strategie definierte Verweilzeit wird bei diesen drei Operationen nicht auf den gesamten Werkzeugweg angewendet. Wir können die Schruppbearbeitungen in zwei Bahnen unterteilen:
-
Schruppbearbeitungen: Vertikale Eintauchungen werden vom Werkzeug durchgeführt und hier kann die Verweilzeit angewendet werden.
-
Vorschlichtbearbeitung: Das Werkzeug führt nach jeder Schrupp-Eintauchung eine Bahn auf dem Profil aus. Diese Bahn wird durch den Parameter ' Profilbearbeitung ’.