
|
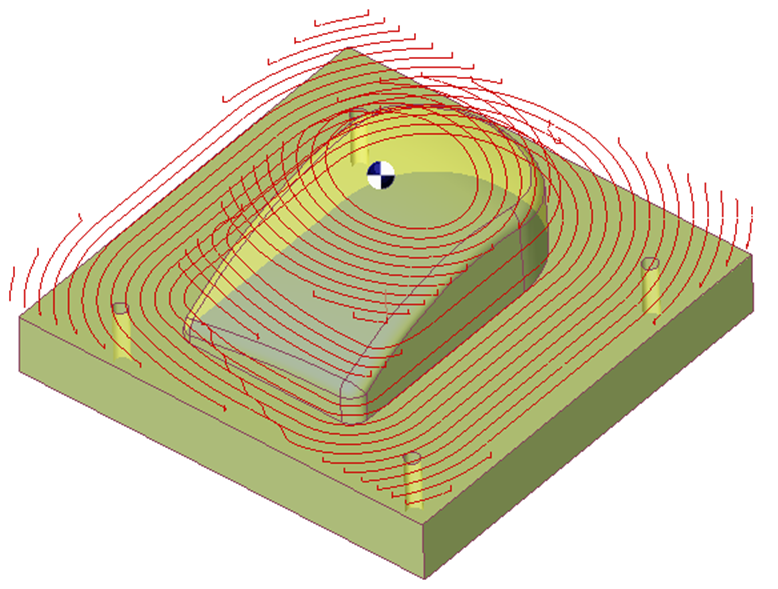
Das Restschruppen des Rohteils ermöglicht die Wiederaufnahme des Teils mit Bestandsverwaltung. GO2cam sucht nach dem verbleibenden Material zum Zeitpunkt der Anwendung des Schruppzyklus, indem es das Polyeder, das den Körper oder die Flächen abdeckt, mit dem Polyeder vergleicht, das sich aus den vorherigen Bearbeitungsphasen ergibt. |
Wichtige Punkte
|
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugwegstrategie |
Bearbeitungsrichtung |
|
|
Optimierung |
|
|
|
Begrenzung der Bearbeitung |
||
|
|
||
|
Hinterschnitt und Restbearbeitung |
Hinterschnittbearbeitung |
Rest Insel |
|
Rest (Stufenreduktion) |
Rauheit / Stufenhöhe |
|
|
Rohteilberechnung |
||
|
|
||
|
Überlappungsberechnung |
seitl. Zustellung XY (%) |
Überlappungswert (Ae) |
|
BodenRauhigkeit |
Spitzen der Bodenfläche |
|
|
Z Zustellung |
Z Zustellung (Ap) |
|
|
Aufmaße |
Aufmaß in XY |
Aufmaß in Z |
|
Aufm. senkr. zur Fläche (3D) |
|
|
|
Höhenliste |
Höhenliste |
|
Bewegungsparameter
|
Dialogbereich |
Parameter |
|
|
Sicherheit (in Z) |
Sicherheitsebene SE |
Sicherheitsabstand |
|
Anfahren und Rückzug in Z |
Anfahrposition |
Rückzugshöhe im Zyklusablauf |
|
Endposition |
|
|
|
Z Eintauchen |
Eintauchen |
Min. Helixradius |
|
Min. Einstechbreite |
Min. Bearb. Bereich |
|
|
Einstechwinkel |
|
|
|
Eilgangverwaltung |
Bewegungen: Eilgang, G1 Fmax, G0/G1 Fmax |
Abhebeabstand |
|
% Eilgang Schwellwert |
|
|
|
Sicherheit (in XY) |
XY Sicherheitsabstand |
Sicherheit für Werkzeugschaft |
|
Werkzeughalter Management |
|
|
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittbedingungen |
Qualität |
Schnittgesch. Vc |
|
Vorschub pro Zahn |
Spindeldrehrichtung |
|
|
Spindeldrehzahl n |
||
|
Vorschubeinheit |
Getriebestufe |
|
|
Werkzeugnummer |
spezifische Nummer |
|
|
Korrekturregister Länge |
Korrekturregister Durchmesser |
|
|
Benutzerdefinierte Felder |
Kommentar |
Überwachung |
|
Fräseinstellung |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Verhalten bei Spannmitteln und Komponenten |
Spalt Prüfung |
Abstand XY |
|
Abstand Z |
||
|
Werkzeugwegoptimierung |
Maximale Überlappung |
|
|
Koeff der Vorschubreduktion |
Max. Überlappung % |
|
|
Verrundungen |
Schleifenradius |
|
|
Mindest Radius |
|
|
|
Splineberechnung |
Splinetoleranz |
Auflösen in |
|
Werkzeugwegberechnung |
Bögen der Verfahrwege zerlegen |
Toleranz zur Zerlegung der Bögen |
|
Kühlung |
||