
|
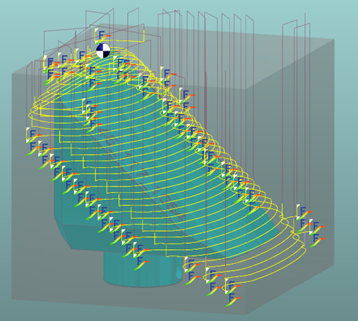
Der Guss-Restschruppzyklus ermöglicht die Nachbearbeitung des Teils, basierend auf demselben Prinzip wie das Guss-Schruppen. Die Nachbearbeitung basiert auf einem Gussblock, mit Profil parallel zum Teil. |
Wichtige Punkte
|
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugwegstrategie |
Bearbeitungsrichtung |
|
|
Optimierung |
|
|
|
Bearbeitungsbegrenzung |
||
|
|
||
|
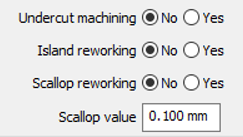
Hinterschnitt und Nachbearbeitung |
Hinterschnittbearbeitung |
Rest Insel (Flachbereiche) |
|
Rest (Stufenreduktion) |
Rauhigkeitswert |
|
|
Gussrohteil |
Dicke |
|
|
Schrittüberlappungsberechnung |
seitl. Zustellung XY (%) |
Schrittüberlappungswert (Ae) |
|
BodenRauhigkeit |
Spitzen der Bodenfläche |
|
|
seitliche Zustellung |
Z Zustellung (Ap) |
|
|
Aufmaße |
Aufmaß in XY |
Aufmaß in Z |
|
Aufm. senkr. zur Fläche (3D) |
|
|
|
Höhenliste |
Höhenliste |
|
Bewegungsparameter
|
Dialogbereich |
Parameter |
|
|
Sicherheit (in Z) |
Sicherheitsebene SE |
Sicherheitsabstand |
|
Anfahren und Rückzug in Z |
Anfahrhöhe |
Rückzugshöhe im Zyklusablauf |
|
Am Ende: Abheben auf |
|
|
|
Z Eintauchen |
Eintauchen |
Min. Helixradius |
|
Min. Einstechbreite |
Min.Bearb.Bereich |
|
|
Einstechwinkel |
|
|
|
Eilgangverwaltung |
Bewegungen: Eilgang, G1 Fmax, G0/G1 Fmax |
Abhebeabstand |
|
% Eilgang Schwellwert |
|
|
|
Sicherheit (in XY) |
XY Sicherheitsabstand |
Sicherheit für Werkzeugschaft |
|
Werkzeughalter Management |
|
|
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittbedingungen |
Qualität |
Schnittgesch. Vc |
|
Vorschub pro Zahn |
Spindeldrehrichtung |
|
|
Spindeldrehzahl n |
||
|
Vorschubeinheit |
Getriebestufe |
|
|
Werkzeugnummer |
spezifische Nummer |
|
|
Korrekturregister Länge |
Korrekturregister Durchmesser |
|
|
Benutzerfelder |
Kommentar |
Überwachung |
|
Fräseinstellungen |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Verhalten bei Spannmitteln und Komponenten |
Spalt Prüfung |
Abstand XY |
|
Abstand Z |
||
|
Werkzeugwegoptimierung |
Maximale Überlappung |
|
|
Koeff der Vorschubreduktion |
Maximale Überlappung % |
|
|
Verrundungen |
Schleifenradius |
|
|
Mindest Radius |
|
|
|
Splineberechnung |
Splinetoleranz |
Auflösen in |
|
Werkzeugwegberechnung |
Bögen der Verfahrwege zerlegen |
Toleranz zur Zerlegung der Bögen |
|
Kühlung |
||