
|
此循环是一种用于 再加工余料 挖槽粗加工后剩余的材料的挖槽类型操作。 经典的挖槽加工流程: 挖槽 (或 挖槽+轮廓)+ 挖槽再加工 + 可能 轮廓精修 . 轮廓精修与挖槽再加工类似,区别在于它是一种带补偿的轮廓加工操作。 |
关键点
|
在策略页面中必须填写“参考直径”和“粗加工余料”参数。主要关键点:
|
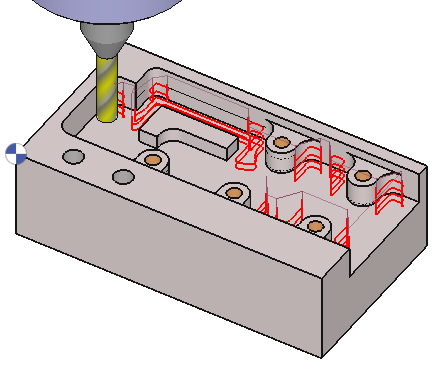
|
策略参数
|
对话框区域 |
参数 |
|
|
挖槽策略 |
||
|
挖槽中的刀具和毛坯余量 |
||
|
计算Z步距 |
||
|
|
||
|
步距计算 |
||
|
|
||
|
留量 |
||
|
超切值 |
||
运动参数
|
对话框区域 |
参数 |
|
|
安全(Z向) |
||
|
Z向进刀和退刀 |
||
|
|
||
|
Z向切入 |
||
|
|
||
|
快速运动管理 |
||
|
|
||
|
安全(XY向) |
XY向安全距离 |
|
技术参数
|
对话框区域 |
参数 |
|
|
切削条件 |
品质 |
切削速度 |
|
每刃进给量 |
主轴方向 |
|
|
层级 |
主轴转速 |
|
|
进给 |
||
|
快速进给 |
转速范围码 |
|
|
刀具编号 |
编号 |
|
|
长度补偿号 |
直径补偿号 |
|
|
用户字段 |
注释 |
控制器设备 |
|
铣削设置 |
|
|
