
|
GO2cam wendet an Konturfolgebahn im Zentrum Werkzeugmodus durch Schneiden der Form nach Z-Ebenen. |
Schlüsselpunkte
Dieser Zyklus kann keine Werkzeugwege auf flachen Flächen berechnen. |
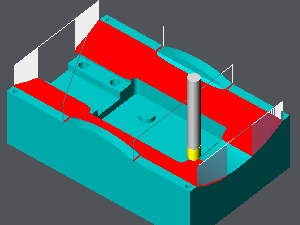
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugwegstrategie |
||
|
Hinterschnittbearbeitung |
||
|
Mindest Radius |
|
|
|
Begrenzung der Bearbeitung |
|
|
|
Z-Schritte berechnen |
||
|
|
||
|
Aufmaße |
||
|
Höhenliste |
|
|
Bewegungsparameter
|
Dialogbereich |
Parameter |
|
|
Sicherheit |
||
|
Anfahren und Rückzug in Z |
Rückzugshöhe im Zyklusablauf |
|
|
Art des Anfahrens im Material |
Anfahren in XY Ebene erzwingen |
Anfahren entlang einer Steigung |
|
Steigungswinkel |
|
|
|
Sicherheit (in XY) |
Sicherheit für Werkzeugschaft |
Werkzeughalter Management |
|
|
||
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittbedingungen |
Qualität |
Schnittgesch. Vc |
|
Vorschub pro Zahn |
Spindeldrehrichtung |
|
|
Ebene |
Spindeldrehzahl n |
|
|
Vorschubeinheit |
||
|
Getriebestufe |
||
|
|
||
|
Werkzeugnummer |
spezifische Nummer |
|
|
Korrekturregister Länge |
Korrekturregister Durchmesser |
|
|
Benutzerfelder |
Kommentar |
Überwachung |
|
Fräseinstellungen |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Verhalten bei Spannmitteln und Komponenten |
||
|
Splineberechnung |
Auflösen in |
|
|
Werkzeugwegberechnung |
Bögen der Verfahrwege zerlegen |
Toleranz zur Zerlegung der Bögen |