
|
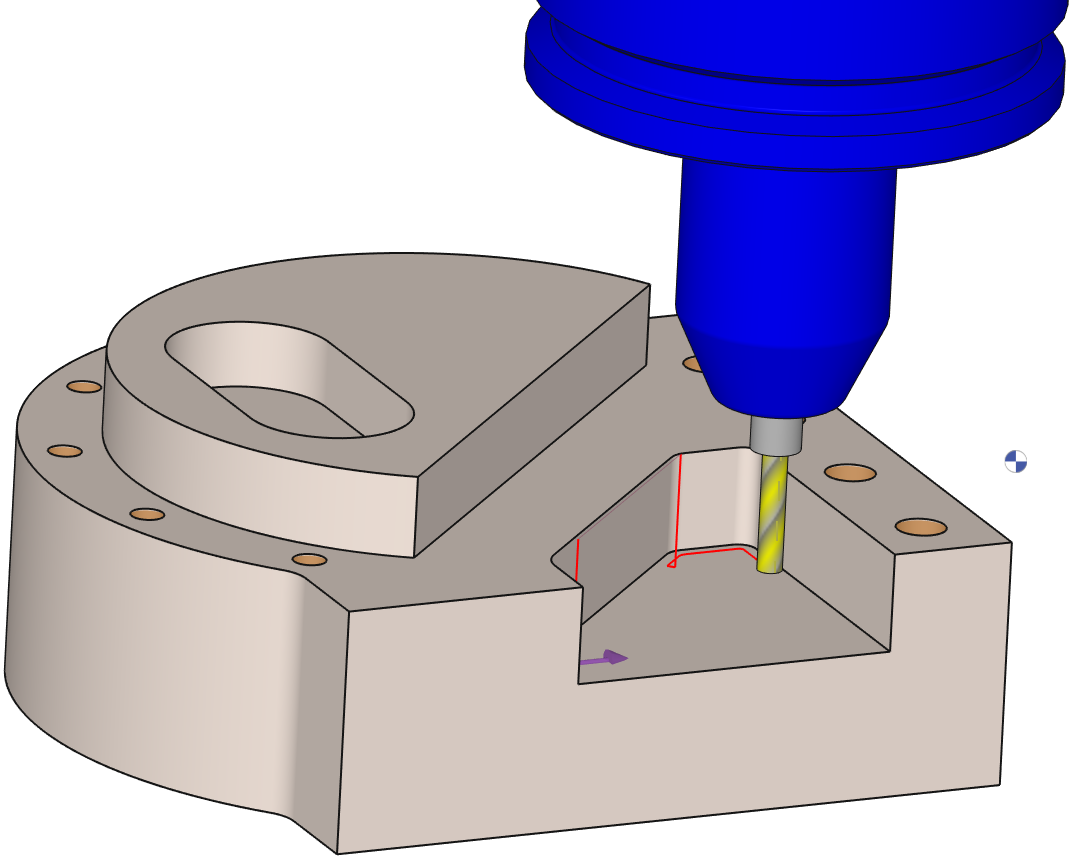
Bu çevrim, bir kontür çevriminden sonra tanımlanır ve önceki takımın gidemediği alanları otomatik olarak tekrar işlemek için kullanılır. |
Anahtar Noktalar
|
|
Strateji Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Takım Yolu ve Kompanzasyon |
||
|
|
||
|
Kontürde Takım ve Stok Toleransı |
||
|
Z Adımlarını Hesapla |
|
|
|
Toleranslar |
||
|
Fazla kesme |
|
|
Hareket Parametreleri
l
|
Diyalog Alanı |
Parametreler |
|
|
Güvenlik (Z'de) |
||
|
Z'de yaklaşma ve geri dönme |
||
|
|
||
|
Z yaklaşma ve XY giriş arasındaki hareketler |
|
|
|
|
||
Teknoloji Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Kesme Koşulları |
Kalite |
Kesme Hızı |
|
İlerleme/diş |
İş mili yönü |
|
|
Seviye |
İş mili hızı |
|
|
İlerleme |
||
|
Devir sırası |
||
|
|
||
|
Takım numarası |
Özel numara |
|
|
Uzunluk telafi numarası |
Çap kompanzasyon no |
|
|
Kullanıcı Alanları |
Açıklama |
Kontrol Ünitesi |
|
Freze Ayarı |
|
|

Seçenek Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Mengene ve bileşenlerde davranış |
||
|
Eğri Hesaplamaları |
Eğri segmentasyonu |
|