|

|
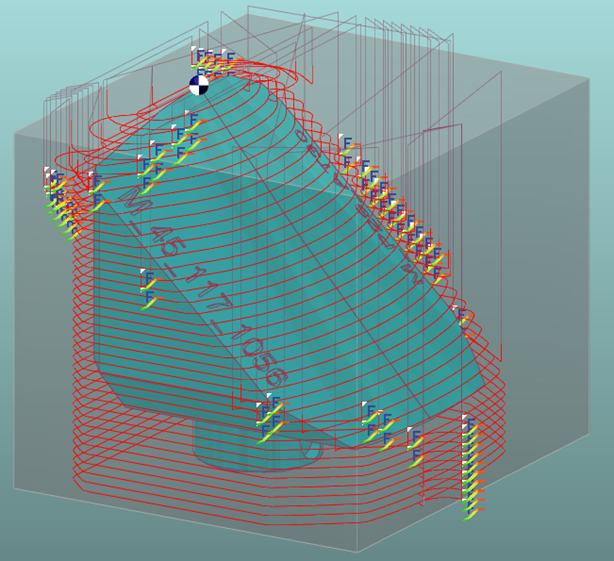
Der Schruppen Gußrohteil Zyklus wird verwendet, um eine Schruppoperation auf einem Gussrohteil zu erstellen, d.h. es wird parallel zum bearbeiteten Teil mit einer zusätzlichen Dicke geformt. Die Dicke des Rohteils relativ zum Teil muss in der Strategie angegeben werden, und die Werkzeugwege werden basierend auf dieser Dicke generiert. |
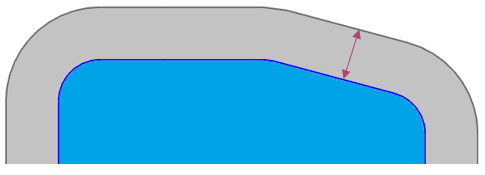
Part in Blau ; Thickness in Grau |
Schlüsselpunkte
|
Der wichtige Parameter dieses Zyklus ist die Dicke , die den Unterschied zwischen dem Teil und dem Gussrohteil darstellt. Dies definiert daher die Anzahl der XY-Pässe. 
Hinweis:
|
|
Strategieparameter
|
Dialogbereich |
Parameter |
|
|
Werkzeugwegstrategie |
Bearbeitungsrichtung |
|
|
Optimierung |
|
|
|
Begrenzung der Bearbeitung |
||
|
|
||
|
Gussrohteil |
Dicke |
|
|
Schrittüberlappungsberechnung |
seitl. Zustellung XY (%) |
Schrittüberlappungswert (Ae) |
|
BodenRauhigkeit |
Spitzen der Bodenfläche |
|
|
Z Zustellung (Ap) |
Z Zustellung (Ap) |
|
|
Aufmaße |
Aufmaß in XY |
Aufmaß in Z |
|
Aufmaße setzen |
|
|
|
Höhenliste |
Höhenliste |
|
Bewegungsparameter
|
Dialogbereich |
Parameter |
|
|
Sicherheit (in Z) |
Sicherheitsebene SE |
Sicherheitsabstand |
|
Anfahren und Rückzug in Z |
Anfahrposition |
Rückzugshöhe im Zyklusablauf |
|
Am Ende: Abheben auf |
|
|
|
Eintauchen Z |
Eintauchen |
Min. Helixradius |
|
Min. Einstechbreite |
Min.Bearb.Bereich |
|
|
Einstechwinkel |
|
|
|
Eilgangverwaltung |
Bewegungen: Eilgang, G1 Fmax, G0/G1 Fmax |
Abhebeabstand |
|
% Eilgang Schwellwert |
|
|
|
Sicherheit (in XY) |
XY Sicherheitsabstand |
Sicherheit für Werkzeugschaft |
|
Werkzeughalter Management |
|
|
Technologieparameter
|
Dialogbereich |
Parameter |
|
|
Schnittgeschwindigkeit |
Qualität |
Schnittgesch. Vc |
|
Vorschub pro Zahn |
Spindeldrehrichtung |
|
|
Spindeldrehzahl n |
||
|
Vorschubeinheit |
Getriebestufe |
|
|
Werkzeugnummer |
spezifische Nummer |
|
|
Korrekturregister Länge |
Korrekturregister Durchmesser |
|
|
Benutzerfelder |
Kommentar |
Überwachung |
|
Fräsen Einstellung |
|
|

Optionale Parameter
|
Dialogbereich |
Parameter |
|
|
Verhalten bei Spannmitteln und Komponenten |
Abstand XY |
|
|
Abstand Z |
||
|
Werkzeugwegoptimierung |
Maximale Überlappung |
|
|
Koeff der Vorschubreduktion |
Maximale Überlappung % |
|
|
Verrundungen |
Schleifenradius |
|
|
Splineberechnung |
Auflösen in |
|
|
Werkzeugwegberechnung |
Bögen der Werkzeugwege zerlegen |
Toleranz zur Zerlegung der Bögen |
|
Kühlung |
||