
|
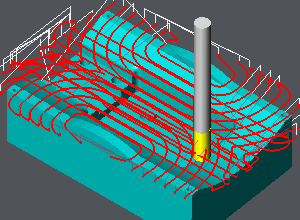
Kaba işleme, bitirme aşamasından önce mümkün olduğunca nihai şekle yakın olmak için malzemenin maksimum miktarını kaldırmaktan oluşur. GO2cam, bir katı üzerine otomatik olarak Cep çevrim Z ardışık artışlar ve kalan malzeme yönetimi uygular. |
Anahtar Noktalar
|
|
Strateji Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Takımyolu Stratejisi |
||
|
|
||
|
İşleme Sınırlaması |
||
|
Ters açı ve Ara Kaba İşleme |
Ters açı işleme |
|
|
Stok Hesaplama |
||
|
|
||
|
Adım Aşımı Hesaplama |
||
|
Z Adım |
|
|
|
Toleranslar |
||
|
Yükseklik listesi |
|
|
Hareket Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Güvenlik |
||
|
Z'de yaklaşma ve geri dönme |
||
|
|
||
|
Z Daldırma |
||
|
|
||
|
Hızlı hareketlerin yönetimi |
||
|
|
||
|
Güvenlik (XY'de) |
XY emniyet mesafesi |
GD/ Takım sapı |
|
Takım tutucu yönetimi |
|
|
Teknoloji Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Kesme Koşulları |
Kalite |
Kesme hızı |
|
İlerleme/diş |
F. mili Dönme yönü |
|
|
Seviye |
Devir |
|
|
İlerleme |
||
|
Devir sırası |
||
|
|
||
|
Takım no |
Özel numara |
|
|
Uzunluk telafi no |
Çap kompanzasyon no |
|
|
Kullanıcı Alanları |
Açıklama |
Kontrol ünitesi |
|
Freze Ayarı |
|
|

Seçenek Parametreleri
|
Diyalog Alanı |
Parametreler |
|
|
Mengene ve bileşenlerde davranış |
||
|
Takımyolu Optimizasyonu |
Ara kaba işleme alanı toleransı |
|
|
|
||
|
Eğri Hesaplamaları |
Eğri segmentasyon |
|
|
Takımyolu Hesaplama |
Takımyolundaki yayların ayrışması |
Yayların ayrışma toleransı |
|
Soğutma |
||