|
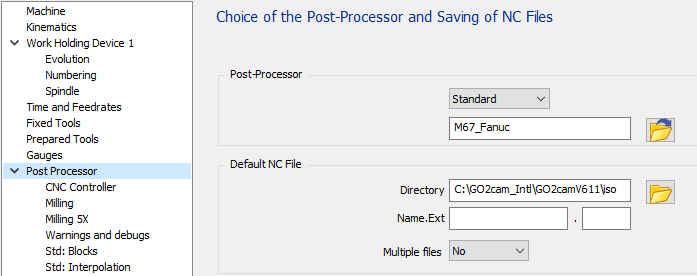
Der Standard hat drei Konfigurationsseiten zur Verwaltung aller verfügbaren Optionen: Die erste Seite „CNC Controller“ befasst sich mit den CNC-Optionen. Die zweite Seite „Milling“ ermöglicht die Anpassung der Ausgabe für Fräsen, Werkzeuge, Kühlmittel und Nullpunkte. Die dritte Seite „Milling“ befasst sich mit 5-Achsen-Parametern. |
|
CNC Controller Seite
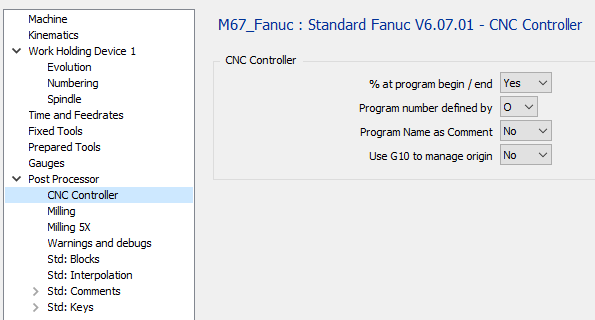
CNC Controller Bereich
|
% am Programm Anfang/Ende
|
Option |
Ergebnis |
|
Nein |
O1000 … M30 |
|
Ja |
% O1000 … M30 % |
Programm-Nummer definiert durch
|
Option |
Ergebnis |
|
O |
% O 1000 … M30 % |
|
: |
% : 1000 … M30 % |
Programmname als Kommentar
|
Option |
Ergebnis |
|
Nein |
% O1000 … M30 % |
|
Ja |
% O1000 (PART NAME) … M30 % |
G10 zur Verwaltung von Nullpunkten verwenden
|
Option |
Ergebnis |
|
Nein |
% O1000 … M30 % |
|
Ja |
% O1000 G10 L2 P1 X.. Y.. Z.. (G54) G10 L2 P2 X.. Y.. Z.. (G55) G10 L20 P1 X.. Y.. Z.. (G54.1) … M30 % |
Milling Seite
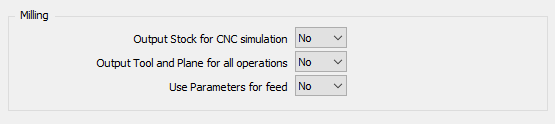
Milling Bereich
|
Rohteil-Ausgabe für CNC-Simulation
|
Option |
Ergebnis |
|
Nein |
% O1000 … |
|
Ja |
% O1000 G1902 B26.0 D26.0 H10.0 I13.0 J13.0 … |
Werkzeug und Ebene für alle Operationen ausgeben
|
Option |
Ergebnis |
|
Nein |
(OP 1 MIT WZ 1 UND EBENE 1) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … (OP 2 MIT WZ 1 UND EBENE 1) … |
|
Ja |
(OP 1 MIT WZ 1 UND EBENE 1) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … (OP 2 MIT WZ 1 UND EBENE 1) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … |
Parameter für Vorschub verwenden
|
Option |
Ergebnis |
|
Nein |
T01 M06 G00 X.. Y.. G43 H1 Z.. Z-.. F160 G1 X.. Y.. F200 … |
|
Ja |
#1 = 200 #2 = 160 T1 M6 G00 X.. Y.. G43 H1 Z.. Z-.. F#2 G01 X.. Y.. F#1 … |
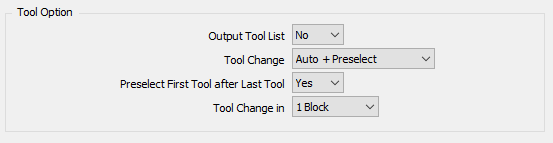
Werkzeug Option Bereich
|
Werkzeugliste ausgeben
|
Option |
Ergebnis |
|
Nein |
% O1000 … |
|
Ja |
% O1000 (START WERKZEUGLISTE) (T01 FRAESER D10) (T02 BOHRER D08) … (ENDE WERKZEUGLISTE) … |
Werkzeugwechsel
|
Option |
Ergebnis |
|
Manuell |
… M00 … |
|
Automatisch |
… T01 M06 … |
|
Auto + Vorwahl |
… T01 M06 T02 … |
Erstes Werkzeug nach letztem Werkzeug vorwählen
|
Option |
Ergebnis |
|
Nein |
(ERSTE OPERATION) T01 M06 T02 … (LETZTE OPERATION) T05 M06 … M30 |
|
Ja |
(ERSTE OPERATION) T01 M06 T02 … (LETZTE OPERATION) T05 M06 T01 … M30 |
Werkzeugwechsel in
|
Option |
Ergebnis |
|
1 Block |
… T01 M06 … |
|
2 Blöcke |
… T05 M06 … |
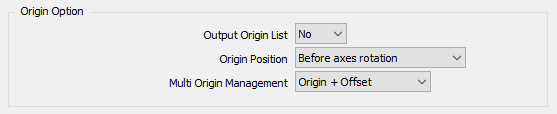
Nullpunkt Option Bereich
|
Nullpunktliste ausgeben
|
Option |
Ergebnis |
|
Nein |
% O1000 … |
|
Ja |
% O1000 (START NULLPUNKTLISTE) (G54) (G55) (ENDE NULLPUNKTLISTE) … |
Nullpunkt Position
|
Option |
Ergebnis |
|
Nach Achsenrotation |
G68.2 P1 X0. Y0. Z0. J0. K0. … G54 |
|
Vor Achsenrotation |
G54 … G68.2 P1 X0. Y0. Z0. J0. K0. |
Multi-Nullpunkt-Management
|
Option |
Ergebnis |
|
Nur Nullpunkt |
% O1000 … G54 … |
|
Nullpunkt + Offset |
% O1000 … G54 G52 X10 Y20 Z10 … |
Ohne MTE:
Wenn die Option „Nur Nullpunkt“ für jeden am Teil definierten Nullpunkt gesetzt ist, geben wir einen anderen G-Code aus, G54, dann G55, G56… Das bedeutet, Sie sind durch die Anzahl der von der CNC verwalteten Nullpunkte begrenzt. Wenn Sie mehr Nullpunkte haben können, müssen Sie die zweite Option „Nullpunkt + Offset“ verwenden.
Wenn die Option „Nullpunkt + Offset“ gesetzt ist, wird nur G54 ausgegeben und mit G158 versetzt.
Mit MTE:
Der Nullpunkt kann im Namen des Nullpunkts mit der folgenden Syntax „$G54_“ definiert werden. Das bedeutet, G54 wird im NC-Programm verwendet. Wenn kein dekodierter Name definiert ist, wird der Standard-Nullpunkt G54 ausgegeben.
Wenn Sie „Nullpunkt + Offset“ verwenden, müssen Sie nur einen Nullpunkt für alle Ihre Operationen verwenden, da alle Offsets von der Referenzebene oder dem einzelnen Nullpunkt berechnet werden.
Sie können nach dem Unterstrich beliebigen Text hinzufügen, um Ihren Offset zu erkennen „$G54_Up“, „$G54_Right“, …
Mit 5-Achsen-Maschine:
Der Nullpunkt-Offset wird mit der Funktion G68.1 für gekippte Ebenen ausgegeben, wenn er zur Ausgabe bestimmt ist. Das bedeutet, es wird kein G52 ausgegeben.
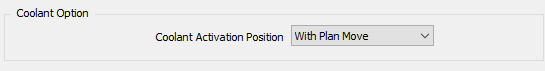
Kühlmittel Option Bereich
|
Kühlmittel Aktivierungsposition
|
Option |
Ergebnis |
|
Mit Spindel |
… T01 M06 S8000 M03 M08 G00 X.. Y.. G43 H1 Z… … |
|
Mit Ebenenwechsel |
… T01 M06 S8000 M03 G00 X.. Y.. M08 G43 H1 Z.. … |
|
Mit Eintauchbewegung |
… T01 M06 S8000 M03 G00 X.. Y.. G43 H1 Z.. M08 … |
Milling 5X Seite
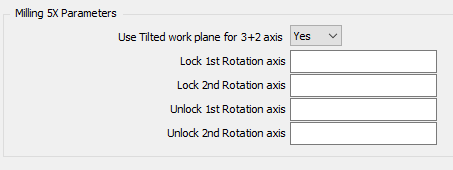
Milling 5X Parameter
|
Gekippte Arbeitsebene für 3+2 Achsen verwenden
|
Option |
Ergebnis |
|
Nein |
… T01 M06 C180 B-90 … |
|
Ja |
… T01 M06 G69 G49 G68.2 P1 X.. Y.. Z.. I-90 K180 G53.1 … |
Rotationsachse
|
Option |
Ergebnis |
Option |
Ergebnis |
|
Sperre 1 1. Rotationsachse |
Sperre 2 2. Rotationsachse |
||
|
leer |
… C180 … |
leer |
… B-90 … |
|
„M10“ |
… C180 M10 … |
„M12“ |
… B-90 M12 … |
|
Entsperren 1 1. Rotationsachse |
Entsperren 2 2. Rotationsachse |
||
|
leer |
… C180 … |
leer |
… B-90 … |
|
„M11“ |
… M11 C180 … |
„M13“ |
… M13 B-90 … |
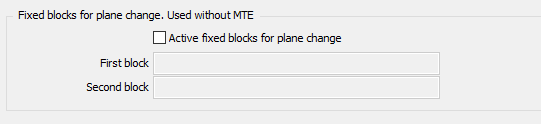
Feste Blöcke für Ebenenwechsel (Verwendet ohne MTE)
|
Aktive feste Blöcke für Ebenenwechsel
Diese Option wird nur verwendet, wenn in der Maschinenkonfiguration keine Kinematik definiert ist.
|
Option |
Ergebnis |
|
prüfen |
Die definierten festen Blöcke werden ausgegeben, wenn ein Ebenenwechsel stattfindet. |
|
abhaken |
Die Standardblöcke werden ausgegeben, wenn ein Ebenenwechsel stattfindet. G00 G91 G28 Z0 |
Erster und Zweiter Block
Um die Standardausgabe zu vermeiden, aktivieren Sie die Option zur Aktivierung der festen Blöcke und lassen Sie die Felder für den ersten und zweiten Block leer.
|
Option |
Ergebnis |
|
Leer |
… … |
|
„G00 Z100“ |
… G00 Z100 … |
Launch Seite
|
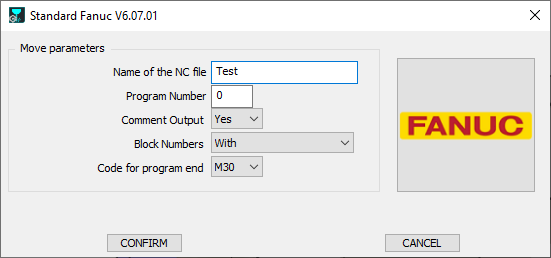
Mit definierter Maschinenkinematik |
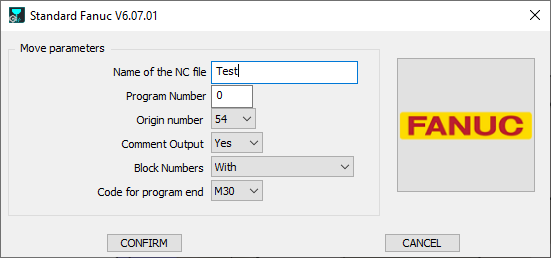
Ohne definierte Maschinenkinematik |
|
|
Name der NC-Datei
Definieren Sie hier den Namen der generierten NC-Datei. Die Erweiterung muss in der MCF-Konfiguration definiert werden.
Programm-Nummer
Wenn 0 definiert ist, wird der Programmname auf 1 gesetzt.
|
Option |
Ergebnis |
|
0 |
% O1 … |
|
“10” |
% O10 … |
|
“1234” |
% O1234 … |
Nullpunkt-Nummer
Dieser Parameter wird nur verwendet, wenn die Kinematik nicht in der Maschinendatei definiert ist. Der Parameter definiert den ersten Nullpunkt, der im NC-Programm verwendet wird.
Wenn der Parameter zur Behandlung von Multi-Nullpunkten auf „Nur Nullpunkt“ gesetzt ist, wird die Nullpunktnummer bei jedem Ebenenwechsel inkrementiert.
|
Option |
Ergebnis bis 8055 |
|
54 |
% O10 T01 M06 G54 … |
|
55 |
% O10 T01 M06 G55 … |
Kommentarausgabe
|
Option |
Ergebnis |
|
Nein |
… T1 M6 … |
|
Ja |
… (PLANFRÄSEN) (FRAESER D12) T01 M06 … |
Block-Nummern
|
Option |
Ergebnis |
|
Mit |
O1000 N5 T01 M06 N10 G00 X.. Y.. N15 G43 Z.. H1 … N50 T02 M06 N55 G00 X.. Y.. N60 G43 Z.. H2 … |
|
Ohne |
O1000 T01 M06 G0 X.. Y.. G43 Z.. H1 … T02 M06 G00 X.. Y.. G43 Z.. H2 … |
|
Nur Werkzeugwechsel |
O1000 N5 T01 M06 G00 X.. Y.. G43 Z.. H1 … N10 T02 M06 G00 X.. Y.. G43 Z.. H2 … |
Code für Programmende
|
Option |
Ergebnis |
|
M30 |
… … … M30 % |
|
M02 |
… … … M02 % |
|
M99 |
… … … M99 % |