|
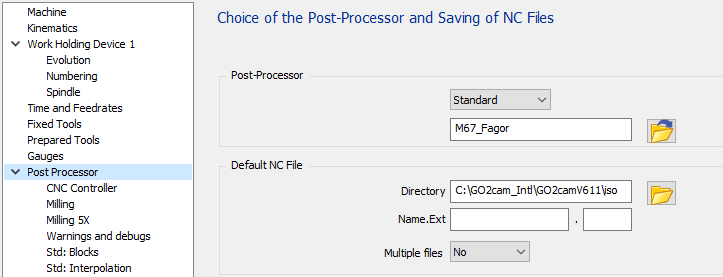
Der Standard hat drei Konfigurationsseiten, um alle verfügbaren Optionen zu verwalten: Die erste Seite „CNC Controller“ befasst sich mit den CNC-Optionen. Die zweite Seite „Milling“ ermöglicht die Anpassung der Ausgabe für Fräsen, Werkzeuge, Kühlmittel und Nullpunkte. Die dritte Seite „Milling“ befasst sich mit 5-Achsen-Parametern. |
|
CNC Controller Seite
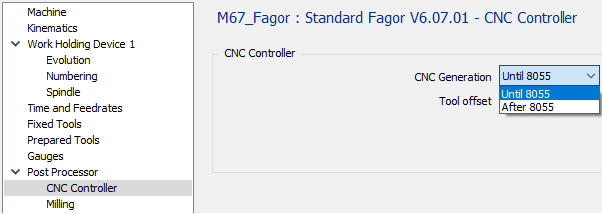
CNC Generation
|
Option |
Ergebnis |
|
|
Bis 8055 |
Einige Ausgaben erfolgen zur Berücksichtigung der Programmierung von Fagor 8050 und 8055. |
|
|
Nach 8055 |
Einige Ausgaben erfolgen zur Berücksichtigung der Programmierung von Fagor 8060 und neuer. |
Zum Beispiel sind die Ausgaben für Programmstart, feste Zyklen und geneigte Werkstückebene nicht gleich.
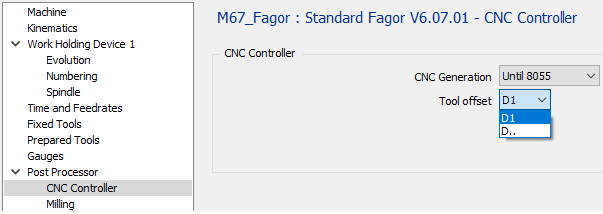
Werkzeugversatz
Für die Option „D..“ wird der Werkzeugversatz auf der Technologiemaske des Zyklus gelesen.
|
Option |
Ergebnis |
|
|
D1 |
….T01 D0 1 … …T10 D0 1 … |
|
|
D.. |
…T01 D0 1 … …T10 D 10 … |
Milling Seite
Milling Sektion
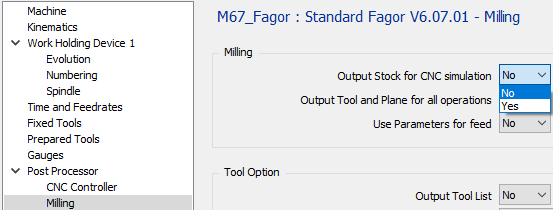
Ausgabe Rohteil für CNC Simulation
Für diese Option gibt es keine Ausgabe für den Fagor Postprozessor.
|
Option |
Ergebnis |
|
|
Nein |
%1000 … |
|
|
Ja |
%1000 … |
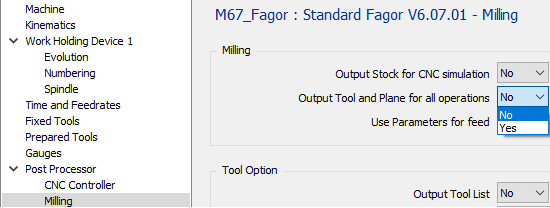
Ausgabe Werkzeug und Ebene für alle Operationen
|
Option |
Ergebnis |
|
|
Nein |
;OP 1 MIT WZ 1 UND EBENE 1 T01 M06 G49 X.. Y.. Z.. Q.. R.. Q.. … ;OP 2 MIT WZ 1 UND EBENE 1 … |
|
|
Ja |
;OP 1 MIT WZ 1 UND EBENE 1 T01 M06 G49 X.. Y.. Z.. Q.. R.. Q.. … ;OP 2 MIT WZ 1 UND EBENE 1 T01 M06 G49 X.. Y.. Z.. Q.. R.. S.. … |
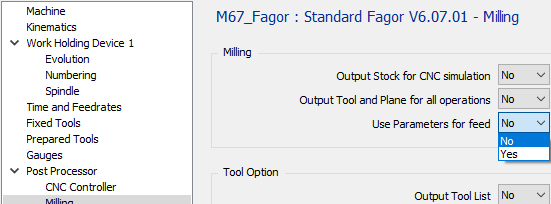
Parameter für Vorschub verwenden
|
Option |
Ergebnis |
|
|
Nein |
T1 M6 G00 X.. Y.. G43 H1 Z.. Z-.. F160 G1 X.. Y.. F200 … |
|
|
Ja |
P1 = 200 P2 = 160 T01 M06 G0 X.. Y.. G43 H1 Z.. Z-.. FP2 G1 X.. Y.. FP1 … |
Werkzeug Options Sektion
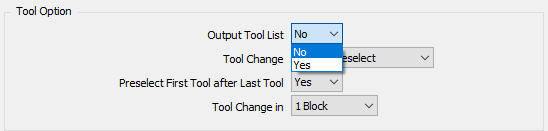
Werkzeugliste ausgeben
|
Option |
Ergebnis |
|
|
Nein |
% O1000 … |
|
|
Ja |
% O1000 ;START WZ LISTE ;T01 SCHAFTFRÄSER D10 ;T02 SPIRALBOHRER D08 … ;ENDE WZ LISTE … |
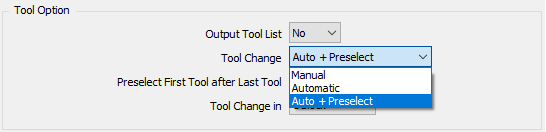
Werkzeugwechsel
|
Option |
Ergebnis |
|
|
Manuell |
… M00 … |
|
|
Automatisch |
… T01 M06 … |
|
|
Auto + Vorwahl |
… T01 M06 T02 … |
Erstes Werkzeug nach letztem Werkzeug vorwählen
|
Option |
Ergebnis |
|
|
Nein |
;ERSTE OPERATION T01 M06 T02 … ;LETZTE OPERATION T05 M06 … M30 |
|
|
Ja |
;ERSTE OPERATION T01 M06 T02 … ;LETZTE OPERATION T05 M06 T01 … M30 |
Werkzeugwechsel in
|
Option |
Ergebnis |
|
|
1 Block |
… T01 M06 … |
|
|
2 Blöcke |
… T05 M06 … |
Nullpunkt Options Sektion
Nullpunktliste ausgeben
|
Option |
Ergebnis |
|
|
Nein |
% O1000 … |
|
|
Ja |
% O1000 ;START NULLPUNKT LISTE ;G54 ;G55 ;ENDE NULLPUNKT LISTE … |
Nullpunkt Position
|
Option |
Ergebnis |
|
Nach Achsenrotation |
… G49 X0. Y0. Z0. Q0 R0. S0 G54 |
|
Vor Achsenrotation |
G54 … G49 X0. Y0. Z0. Q0 R0. S0 |
Multi-Nullpunkt-Management
|
Option |
Ergebnis |
|
|
Nur Nullpunkt |
% O1000 … G54 … |
|
|
Nullpunkt + Offset |
% O1000 … G54 G158 X10 Y20 Z10 … |
Ohne MTE :
Wenn die Option „Nur Nullpunkt“ für jeden am Teil definierten Nullpunkt eingestellt ist, geben wir einen anderen G-Code aus, G54, dann G55, G56... Das bedeutet, Sie sind durch die Anzahl der von der CNC verwalteten Nullpunkte begrenzt. Wenn Sie mehr Nullpunkte haben können, müssen Sie die zweite Option „Nullpunkt + Offset“ verwenden.
Wenn die Option „Nullpunkt + Offset“ eingestellt ist, wird nur G54 ausgegeben und mit G158 versetzt.
Die Funktion G158 ist nur für CNC Generation ab 8060 verfügbar.
Mit MTE :
Der Nullpunkt kann im Namen des Nullpunkts mit der folgenden Syntax „$G54_“ definiert werden. Das bedeutet, G54 wird im NC-Programm verwendet. Wenn kein dekodierter Name definiert ist, wird der Standard-Nullpunkt G54 ausgegeben.
Wenn Sie „Nullpunkt + Offset“ verwenden, müssen Sie nur einen Nullpunkt für alle Ihre Operationen verwenden, da alle Offsets vom Referenzebenen-Nullpunkt oder vom Einzelnullpunkt berechnet werden.
Sie können jeden Text nach dem Unterstrich hinzufügen, um Ihren Offset zu erkennen „$G54_Up“, „$G54_Right“, ...
Mit 5-Achsen-Maschine :
Der Nullpunkt-Offset wird mit der Funktion für geneigte Ebenen G49 oder #CS ausgegeben, wenn dies so eingestellt ist. Das bedeutet, dass kein G158 ausgegeben wird.
Kühlmittel Options Sektion
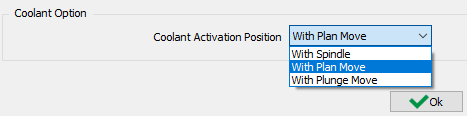
Kühlmittel Aktivierungsposition
|
Option |
Ergebnis |
|
|
Mit Spindel |
… T01 M06 S8000 M03 M08 G00 X.. Y.. G43 H1 Z… … |
|
|
Mit Ebenenbewegung |
… T01 M06 S8000 M03 G00 X.. Y.. M08 G43 H1 Z.. … |
|
|
Mit Eintauchbewegung |
… T01 M06 S8000 M03 G00 X.. Y.. G43 H1 Z.. M08 … |
Milling 5X Seite
Milling 5X Parameter
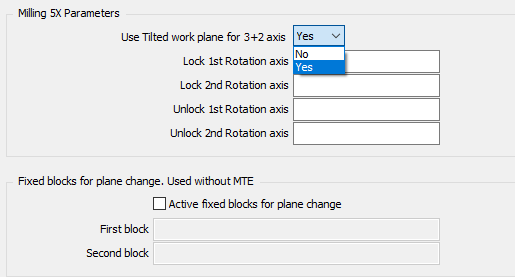
Verwenden Sie geneigte Werkstückebene für 3+2 Achsen
Die geneigte Werkstückebene wird standardmäßig mit Euler-Winkeln ausgegeben. Für Fagor CNC sind die Euler-Winkel für die Rotation um Z, dann Y, dann Z.
|
Option |
Ergebnis Bis 8055 |
Ergebnis Nach 8055 |
|
|
Nein |
… T01 M06 C180 A-90 … |
||
|
Ja |
… T01 M06 G49 X.. Y.. Z.. Q-90 R180 S0 … |
… T01 M06 #CS NEW[1][MODE 2,-90,180,0] #TOOL ORI … |
|
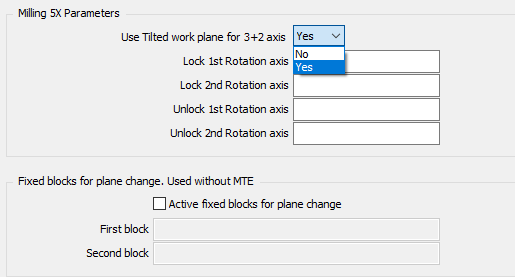
Rotationsachse
|
|||
|
Option |
Ergebnis |
Option |
Ergebnis |
|
Sperre 1 1. Rotationsachse |
Sperre 2 2. Rotationsachse |
||
|
leer |
… C180 … |
leer |
… B-90 … |
|
„M10“ |
… C180 M10 … |
„M12“ |
… B-90 M12 … |
|
Entsperre 1 1. Rotationsachse |
Entsperre 2 2. Rotationsachse |
||
|
leer |
… C180 … |
leer |
… B-90 … |
|
„M11“ |
… M11 C180 … |
„M13“ |
… M13 B-90 … |
Feste Blöcke für Ebenenwechsel (Verwendung ohne MTE)
|
|
Aktive feste Blöcke für Ebenenwechsel
Diese Option wird nur verwendet, wenn in der Maschinenkonfiguration keine Kinematik definiert ist.
|
Option |
Ergebnis |
|
aktivieren |
Die definierten festen Blöcke werden ausgegeben, wenn ein Ebenenwechsel stattfindet. |
|
deaktivieren |
Es wird kein Block ausgegeben, wenn ein Ebenenwechsel stattfindet. |
Erster und zweiter Block
|
Option |
Ergebnis |
|
Leer |
… … |
|
„G0 Z100“ |
… G00 Z100 … |
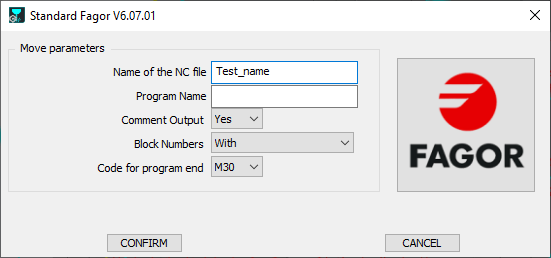
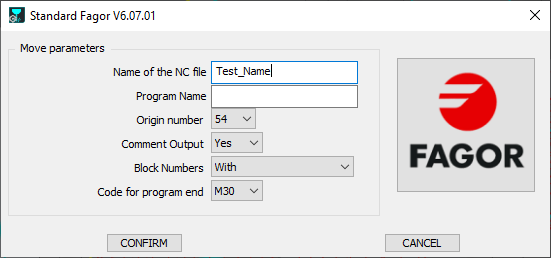
Launch Seite
|
Mit definierter Maschinenkinematik |
Ohne definierte Maschinenkinematik |
|
|
Name der NC-Datei
Definieren Sie hier den Namen der generierten NC-Datei. Die Erweiterung muss in der MCF-Konfiguration definiert sein.
Programm-Nummer
Wenn kein Text definiert ist, wird der Programmname auf 1 gesetzt.
|
Option |
Ergebnis Bis 8055 |
Ergebnis Nach 8055 |
|
leer |
% 1 , MX, … |
% 1 … |
|
„PROG1“ |
% PROG1 , MX, … |
% PROG1 … |
Nullpunkt-Nummer
Dieser Parameter wird nur verwendet, wenn die Kinematik nicht in der Maschinendatei definiert ist. Der Parameter definiert den ersten Nullpunkt, der im NC-Programm verwendet wird.
Wenn der Parameter zur Behandlung von mehreren Nullpunkten auf „Nur Nullpunkt“ gesetzt ist, wird die Nullpunktnummer bei jedem Ebenenwechsel inkrementiert.
|
Option |
Ergebnis Bis 8055 |
|
54 |
%1, MX, T01 M06 G54 … |
|
55 |
%1, MX, T01 M06 G55 … |
Kommentarausgabe
|
Option |
Ergebnis |
|
Nein |
… T01 M06 … |
|
Ja |
… ;PLANFRÄSEN ;SCHAFTFRÄSER D12 T01 M06 … |
Block-Nummern
|
Option |
Ergebnis |
|
Mit |
O1000 N5 T01 M06 N10 G00 X.. Y.. N15 G43 Z.. H1 … N50 T02 M6 N55 G00 X.. Y.. N60 G43 Z.. H2 … |
|
Ohne |
O1000 T01 M06 G00 X.. Y.. G43 Z.. H1 … T02 M06 G00 X.. Y.. G43 Z.. H2 … |
|
Nur Werkzeugwechsel |
O1000 N5 T01 M06 G00 X.. Y.. G43 Z.. H1 … N10 T02 M06 G00 X.. Y.. G43 Z.. H2 … |
Code für Programmende
|
Option |
Ergebnis |
|
M30 |
… M30 % |
|
M02 |
… M02 % |