
|
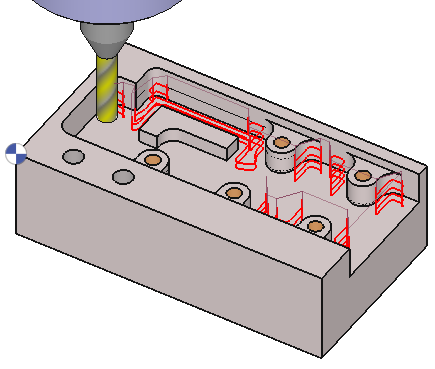
此循環為一種挖槽類型的操作,用於 殘料加工 挖槽粗加工後留下的殘料。 挖槽加工的經典流程: 挖槽 (或 挖槽+輪廓)+ 挖槽再加工 + 可能 輪廓精修 . 精修再加工類似於挖槽再加工,不同之處在於它是一種帶有補償的輪廓加工操作。 |
關鍵點
|
必須在策略頁面填寫「參考直徑」和「粗加工餘量」參數。主要關鍵點:
|
|
策略參數
|
對話框區域 |
參數 |
|
|
挖槽策略 |
||
|
挖槽中的刀具和素材餘量 |
||
|
計算 Z 間距 |
||
|
|
||
|
間距計算 |
||
|
|
||
|
餘量 |
||
|
過切 |
||
移動參數
|
對話框區域 |
參數 |
|
|
安全 (Z向) |
||
|
Z向進刀和退刀 |
||
|
|
||
|
Z 向下刀 |
||
|
|
||
|
快速移動管理 |
||
|
|
||
|
安全 (XY向) |
XY向安全距離 |
|
技術參數
|
對話框區域 |
參數 |
|
|
切削條件 |
品質 |
切削線速 |
|
每刃進給量 |
主軸方向 |
|
|
層級 |
主軸轉速 |
|
|
進給 |
||
|
快速進給 |
轉速範圍碼 |
|
|
刀具編號 |
特定編號 |
|
|
長度補償號 |
刀徑補正編號 |
|
|
使用者欄位 |
註釋 |
控制器設備 |
|
銑床設定 |
|
|
