Genel Bilgiler
|
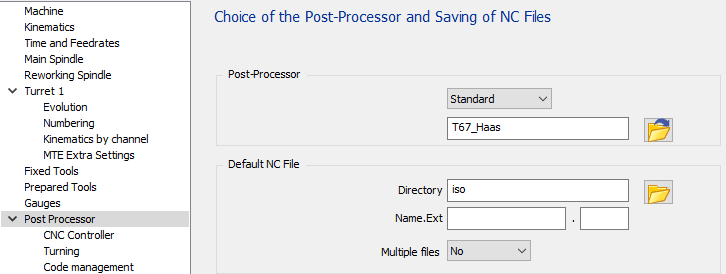
Standart, mevcut tüm seçenekleri yönetmek için dört yapılandırma sayfasına sahiptir:
|
|
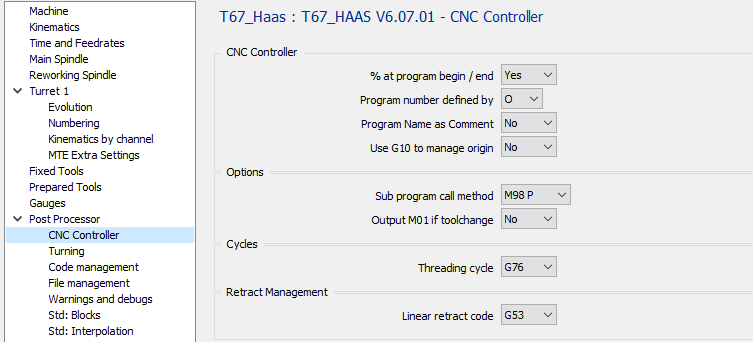
1 CNC Kontrol Cihazı sayfası
|
1.1 CNC Kontrol Cihazı - Program başlangıcında / sonunda %
|
Seçenek |
Sonuç |
|
Hayır |
O1000 … … M30 |
|
Evet |
% O1000 … … M30 % |
1.2 CNC Kontrol Cihazı - Program numarası tarafından tanımlanır
|
Seçenek |
Sonuç |
|
O |
% O 1000 … … M30 % |
|
: |
% : 1000 … … M30 % |
1.3 CNC Kontrol Cihazı - Program Adı yorum olarak
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … … M30 % |
|
Evet |
% O1000 (PARÇA ADI) … … M30 % |
1.4 CNC Kontrol Cihazı - Orijini yönetmek için G10 kullan
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … … M30 % |
|
Evet |
% O1000 G10 L2 P1 X.. Y.. Z.. (G54) G10 L2 P2 X.. Y.. Z.. (G55) G10 L20 P1 X.. Y.. Z.. (G110) … … M30 % |
1.5 Çevrimler – Diş Açma Çevrimi
|
Seçenek |
Sonuç |
|
G76 |
… G00 X44 G76 X38.506 Z-10. P1 K0.747 A60 D0.2 F1.25 … |
|
G92 |
… G92 X39 Z-43 G00 Z3 G92 X38 Z-43 G00 Z3 … |
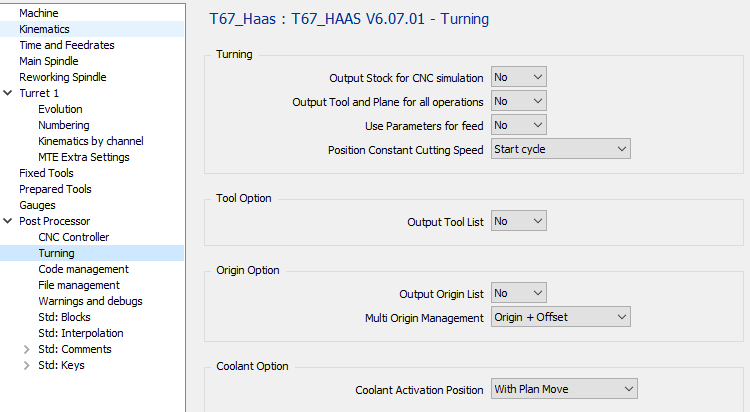
2 Tornalama sayfası
|
2.1 Tornalama – CNC Simülasyonu için Stok Çıktısı
Bu seçenek Haas için kullanılmaz çünkü CNC'de stok simülasyonu yoktur
|
Seçenek |
Sonuç |
|
Hayır |
|
|
Evet |
|
2.2 Tornalama – Tüm operasyonlar için Takım ve Düzlem Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
O1000 (ALIN) T0101 G00 X20 Z2 … … (KABA) G00 X20 Z2 … … |
|
Evet |
O1000 (ALIN) T0101 G00 X20 Z2 … … (KABA) T0101 G00 X20 Z2 … … |
2.3 Tornalama – İlerleme için Parametreleri Kullan
|
Seçenek |
Sonuç |
|
Hayır |
… T0101 G00 X20 Z2 G01 Z-20 G95 F0.1 … … |
|
Evet |
#1 = 0.1 T0101 G00 X20 Z2 G01 Z-20 G95 F#1 … … |
2.4 Tornalama – Sabit Kesme Hızı Konumlandırma
|
Seçenek |
Sonuç |
|
Çevrimi başlat |
T0101 G92 S9000 G96 S40 M04 G00 G90 X24. Z2.8… … |
|
İşlemeyi başlat |
T0101 G97 S530 M04 G00 G90 X24. Z2.8 G92 S9000 G96 S40 M04 G01 G95 Z0. F0.1 … |
2.5 Takım Seçeneği – Takım Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
O1000 T0101 … … |
|
Evet |
O1000 (TAKIM LİSTESİ BAŞLANGICI) (T1 CMNG 04) (T2 ...) (T3 ...) (TAKIM LİSTESİ SONU) T0101 … … |
2.6 Orijin Seçeneği – Orijin Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
O1000 T0101 … … |
|
Evet |
O1000 (ORİJİN LİSTESİ BAŞLANGICI) (G54) (...) (ORİJİN LİSTESİ SONU) T0101 … … |
2.7 Orijin Seçeneği – Çoklu Orijin Yönetimi
|
Seçenek |
Sonuç |
|
Sadece Orijin |
% O1000 … G54 … |
|
Orijin + Ofset |
% O1000 … G54 G52 X10 Y20 Z10 … |
MTE olmadan:
Seçenek her orijin için “Sadece Orijin” olarak ayarlanmışsa, farklı bir G kodu, G54, sonra G55, G56… çıktısı vereceğiz. Bu, CNC tarafından yönetilen orijin sayısıyla sınırlı olduğunuz anlamına gelir. Daha fazla orijin alabiliyorsanız, ikinci seçenek “Orijin + Ofset” kullanmalısınız.
Seçenek “Orijin + Ofset” olarak ayarlanmışsa, yalnızca G54 çıktısı verecek ve G52 ile ofset yapacaktır.
MTE ile:
Orijin, orijin adında şu sözdizimiyle tanımlanabilir: “$G54_”. Bu, NC programında G54 kullanılacağı anlamına gelir. Tanımlanmış bir kodlanmış ad yoksa, varsayılan orijin G54 çıktısı verecektir.
Eğer “Orijin + Ofset” kullanıyorsanız, tüm ofsetler referans düzlem orijininden veya tek bir orijinden hesaplandığı için tüm operasyonlarınız için yalnızca bir orijin kullanmalısınız.
Ofsetinizi tanımak için alt çizgi sonrasına istediğiniz metni ekleyebilirsiniz “$G54_Yukarı”, “$G54_Sağ”, …
2.8 Soğutma Seçeneği – Soğutma Aktivasyon Konumu
İkinci ve üçüncü seçenek tornalama operasyonu için aynı çıktıyı verecektir.
Canlı takımlar kullanan frezeleme operasyonlarında bir fark olacaktır.
|
Seçenek |
Tornalama operasyonu |
Frezeleme operasyonu (canlı takım) |
|
Mil ile |
… T0101 S1000 M03 M08 G00 X15 Z2 … |
… T0101 S1000 M03 M08 G00 X15 C0 Z2 … |
|
Düzlem Hareketi ile |
… … T0101 S1000 M03 G00 X15 Z2 M08 … |
… … T0101 S1000 M03 G00 X15 C0 M8 Z2 … |
|
Dalış Hareketi ile |
… T0101 S1000 M03 G00 X15 Z2 M08 … |
… T0101 S1000 M03 G00 X15. C0 Z2 M8 … |
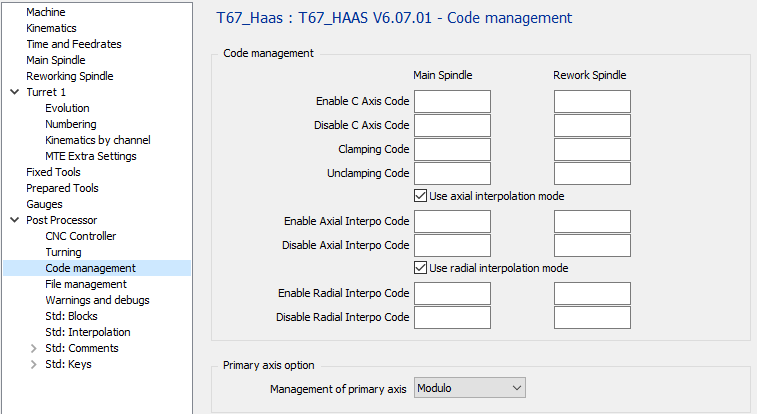
3 Kod yönetimi sayfası
|
3.1 Kod Yönetimi – C Ekseni Kodu Etkinleştir
|
Seçenek |
Sonuç |
|
“boş” |
… T0101 S1000 M3 G17 G28 G90 H0 M154 C10 … |
|
M51 |
… T0101 S1000 M3 G17 M51 G28 G90 H0 C10 … |
3.2 Kod Yönetimi – C Ekseni Kodunu Devre Dışı Bırak
|
Seçenek |
Sonuç |
|
“boş” |
… X200 M155 M09 … |
|
M50 |
… X200 M50 M09 … |
3.3 Kod Yönetimi – Sıkıştırma Kodu
Alan boşsa, ana mil için kod M14 ve işleme mili için M114 olacaktır.
|
Seçenek |
Ana Mil |
İşleme Mili |
|
“boş” |
… C10 M14 G01 Z-10 … |
… C10 M114 G01 Z-10 … |
|
M10 |
… C10 M10 G01 Z-10 … |
… C10 M10 G01 Z-10 … |
3.4 Kod Yönetimi – Sıkmayı Açma Kodu
Alan boşsa, ana mil için kod M15 ve işleme mili için M115 olacaktır.
|
Seçenek |
Sonuç |
İşleme Mili |
|
“boş” |
… G0 Z20 M15 C10 … |
… G0 Z20 M115 C10 … |
|
M11 |
… G0 Z20 M11 C10 … |
… G0 Z20 M11 C10 … |
3.5 Kod Yönetimi – Eksenel enterpolasyon modunu kullan
Makinede G112 veya G12.1 seçeneği yoksa, çıktı ayrıştırılmış olarak yapılabilir.
Dairesel enterpolasyon olmayacaktır, takım ofseti kullanılmaz
|
Seçenek |
Sonuç |
|
Eksenel operasyonu G112 ile çıktı al |
|
|
Eksenel operasyonu ayrıştırılmış olarak çıktı al |
3.6 Kod Yönetimi – Eksenel Enterpo Kodu Etkinleştir
Alan boşsa, varsayılan olarak kullanılan kod G112 olacaktır.
|
Seçenek |
Sonuç |
|
“boş” |
… G01 Z-5 G112 … |
|
G12.1 |
… G01 Z-5 G12.1 … |
3.7 Kod Yönetimi – Eksenel Enterpo Kodunu Devre Dışı Bırak
Alan boşsa, varsayılan olarak kullanılan kod G113 olacaktır.
|
Seçenek |
Sonuç |
|
“boş” |
… G113 G00 Z20 … |
|
G13.1 |
… G13.1 G00 Z20 … |
5.8 Kod Yönetimi – Radyal enterpolasyon modunu kullan
Makinede G107 seçeneği yoksa, çıktı ayrıştırılmış olarak yapılabilir.
Dairesel enterpolasyon olmayacaktır, takım ofseti kullanılmaz
|
Seçenek |
Sonuç |
|
Eksenel operasyonu G107 ile çıktı al |
|
Eksenel operasyonu ayrıştırılmış olarak çıktı al |
3.9 Kod Yönetimi – Radyal Enterpo Kodu Etkinleştir
Haas CNC'de radyal enterpolasyon yoktur.
|
Seçenek |
Sonuç |
|
“boş” |
|
|
G107 |
|
3.10 Kod Yönetimi – Radyal Enterpo Kodunu Devre Dışı Bırak
|
Seçenek |
Sonuç |
|
“boş” |
|
|
G107 |
|
3.11 Birincil eksen seçeneği – Birincil eksen yönetimi
|
Seçenek |
Sonuç |
|
Modulo |
… C0 … C359 C0 … |
|
Doğrusal |
… C0 … C359 C360 … |
|
Artımlı |
… C0 … H1 H1 … |
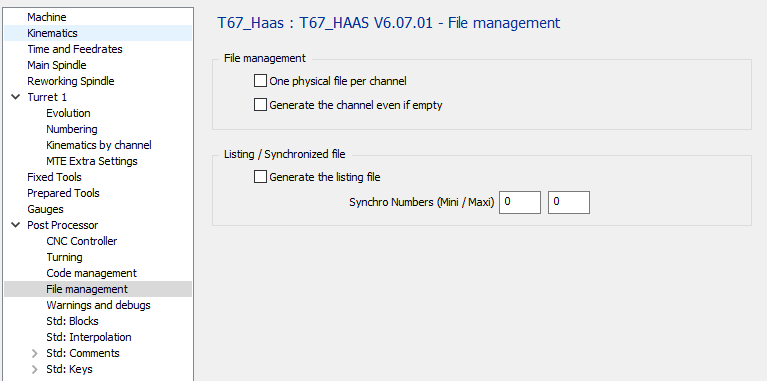
4 Dosya yönetimi sayfası
Haas CNC'de çok kanallı yoktur. Bu seçenekler Fanuc kontrol cihazı ile aynı çıktıyı verecek ve Haas CNC çok kanallı olabildiğinde güncellenecektir.
|
4.1 Dosya Yönetimi – Kanal Başına Bir Fiziksel Dosya
|
Seçenek |
Dosya 1 |
Dosya 2 |
|

|
O1000 (İLK KANAL PROGRAMI) … … M30
O1001 (İKİNCİ KANAL PROGRAMI) … … M30 |
|
|

|
O1000 (İLK KANAL PROGRAMI) … … M30 |
O1001 (İKİNCİ KANAL PROGRAMI) … … M30 |
4.2 Dosya Yönetimi – Kanal boş olsa bile oluştur
|
Seçenek |
Sonuç |
|
|
Bir kanal boşsa program çıktısı alınmaz |
|
|
Bir kanal boşsa, program çıktısı alınacaktır (ancak boş (Sadece O1001 ve M30 çıktısı alınacaktır) |
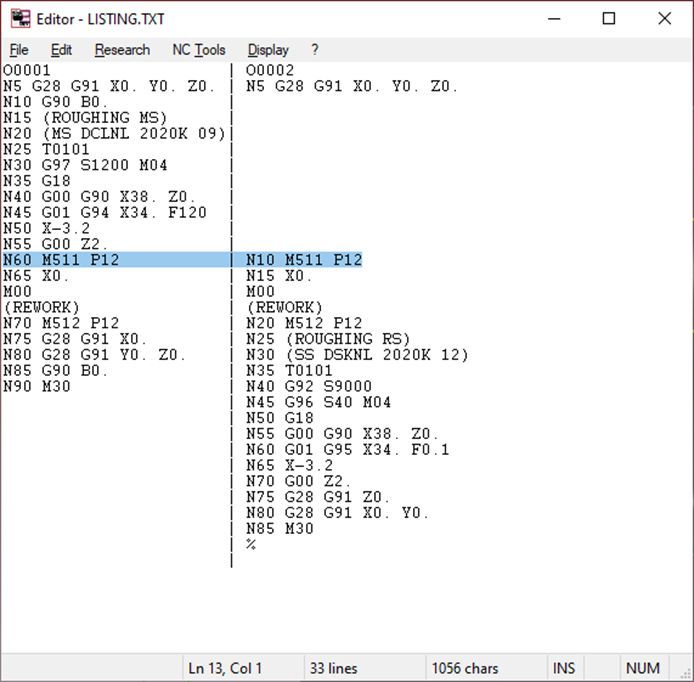
4.2.1 Listeleme / Senkronize Dosya – Listeleme Dosyasını Oluştur
Listelemeyi oluşturmak için Senkronizasyon Numarası mini ve maksi değerlerini ayarlamanız gerekir
|
Seçenek |
Sonuç |
|
|
Kanallar arasındaki senkronizasyonu görmek için dosyayı oluşturma. |
|
|
Kanallar arasındaki senkronizasyonu görmek için dosyayı oluştur. |
Listing.TXT adlı dosya geçici olarak oluşturulacak ve gösterilecektir.
|
4.3 Listeleme / Senkronize Dosya – Senkronizasyon Numaraları (Mini / Maksi)
Senkronizasyon Numaralarını buraya tanımlayın (örneğin 500 – 540)
Son işlemci, Listing.TXT dosyasını oluşturmak için bu mini ve maksi değerler arasındaki senkronizasyon numaralarını arayacaktır.
5 Başlatma sayfası
|
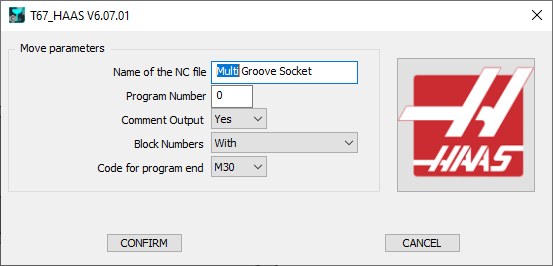
5.1 NC Dosya Adı: Oluşturulan NC dosyasının Adını buraya tanımlayın.
Uzantı MCF yapılandırmasında tanımlanmalıdır.
5.2 Program Numarası: 0 tanımlanmışsa, program Numarası 1 olarak ayarlanacaktır.
|
Seçenek |
Sonuç |
|
0 |
% O0001 … … |
|
“10” |
% O0010 … … |
|
“1234” |
% O1234 … … |
5.3 Yorum Çıktısı:
|
Seçenek |
Sonuç |
|
Hayır |
… T0101 … |
|
Evet |
… (ALIN) (CNMG 04) T0101 … |
5.4 Blok Numaraları:
|
Seçenek |
Sonuç |
|
İle |
O1000 N5 T0101 N10 G00 X10 Z20 N15 Z10 … … N50 T0202 N55 G00 X20 Z20 N60 Z10 … … |
|
Olmadan |
O1000 T0101 G00 X10 Z20 Z10 … … T0202 G00 X20 Z20 Z10 … … |
|
Sadece Takım Değişimi |
O1000 N5 T0101 G0 X10 Z20 Z10 … … N10 T0202 G0 X20 Z20 Z10 … … |
5.5 Program Sonu Kodu:
|
Seçenek |
Sonuç |
|
M30 |
… … … M30 % |
|
M02 |
… … … M02 % |
|
M99 |
… … … M99 % |