|
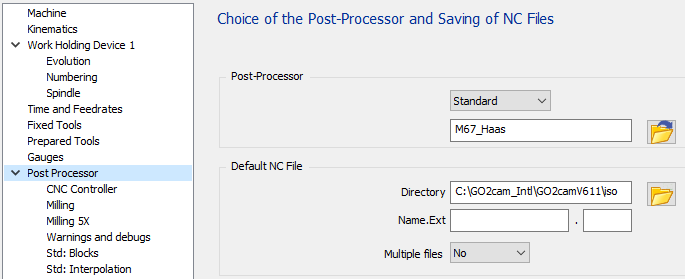
Standart, mevcut tüm seçenekleri yönetmek için üç yapılandırma sayfasına sahiptir: İlk sayfa “CNC Controller” CNC seçenekleri hakkındadır. İkinci sayfa “Milling” çıktıyı Frezeleme, takımlar, soğutma sıvısı ve orijinler için uyarlamaya olanak tanır. Üçüncü sayfa “Milling” 5 eksen parametreleri hakkındadır. |
|
CNC Controller Sayfası
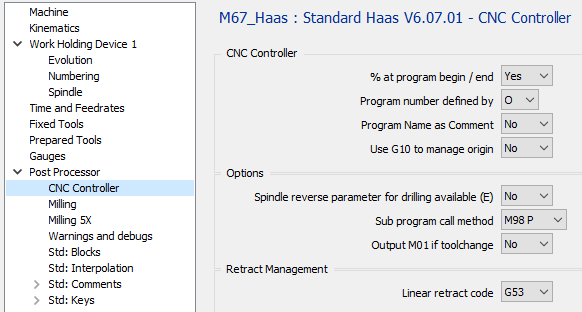
CNC Controller Bölümü
|
Program başlangıcı/sonunda %
|
Seçenek |
Sonuç |
|
Hayır |
O1000 … M30 |
|
Evet |
% O1000 … M30 % |
Program numarası tarafından tanımlanır
|
Seçenek |
Sonuç |
|
O |
% O 1000 … M30 % |
|
: |
% : 1000 … M30 % |
Program Adı yorum olarak
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … M30 % |
|
Evet |
% O1000 (PARÇA ADI) … M30 % |
Orijinleri yönetmek için G10 kullan
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … M30 % |
|
Evet |
% O1000 G10 L2 P1 X.. Y.. Z.. (G54) G10 L2 P2 X.. Y.. Z.. (G55) G10 L20 P1 X.. Y.. Z.. (G54.1) … M30 % |
Seçenekler Bölümü
Delme için iş mili ters çevirme parametresi mevcut (E)
V6.08'den itibaren eklenmiştir.
Makinenin delme çevrimi için E parametresini kullanıp kullanamayacağını tanımlar. Bu parametre, iş mili yönünü deliğin dibinden geri çekilmek üzere ters çevirecektir. Değer iş mili hızıdır. Post-işlemci, delme için aynı hızı kullanacaktır.
Bu parametre yalnızca G81, G82 ve G83 için kullanılabilir.
E parametresi kullanılamıyorsa, çıktı ayrıştırılacaktır.
|
Seçenek |
Sonuç |
|
Hayır |
S1000 M03 G0 X10 Y10 G0 Z2 G1 Z-10 F500 M04 Z2 |
|
Evet |
S1000 M03 G00 X10 Y10 G00 Z2 G81 X10 Y10 Z-10 E1000 F500 G80 |
Frezeleme Sayfası
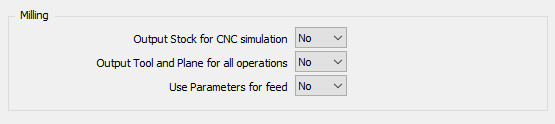
Frezeleme Bölümü
|
CNC Simülasyonu için Stok Çıktısı
Haas makinesi için çıktı yok.
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 … |
Tüm operasyonlar için Takım ve Düzlem Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
(OP 1 TAKIM 1 VE DÜZLEM 1 İLE) T1 M6 G52 X0 Y0 Z0 B90 C0 G254 … (OP 2 TAKIM 1 VE DÜZLEM 1 İLE) … |
|
Evet |
(OP 1 TAKIM 1 VE DÜZLEM 1 İLE) T01 M06 G52 X0 Y0 Z0 B90 C0 G254 … (OP 2 TAKIM 1 VE DÜZLEM 1 İLE) T01 M06 G52 X0 Y0 Z0 B90 C0 G254 … |
İlerleme İçin Parametreleri Kullan
|
Seçenek |
Sonuç |
|
Hayır |
T01 M06 G00 X.. Y.. G43 H1 Z.. Z-.. F160 G01 X.. Y.. F200 … |
|
Evet |
#1 = 200 #2 = 160 T01 M06 G00 X.. Y.. G43 H1 Z.. Z-.. F#2 G01 X.. Y.. F#1 … |
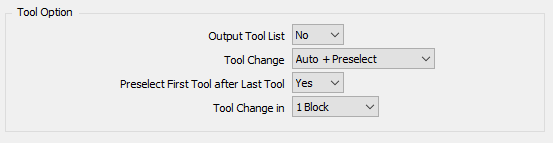
Takım Seçenekleri Bölümü
|
Takım Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 (BAŞLANGIÇ TAKIM LİSTESİ) (T01 FREZE UCU D10) (T02 MATKAP D08) … (SON TAKIM LİSTESİ) … |
Takım Değişimi
|
Seçenek |
Sonuç |
|
Manuel |
… M00 … |
|
Otomatik |
… T01 M06 … |
|
Otomatik + Ön Seçim |
… T01 M06 T02 … |
Son Takımdan Sonra İlk Takımı Ön Seç
|
Seçenek |
Sonuç |
|
Hayır |
(İLK OPERASYON) T01 M06 T02 … (SON OPERASYON) T05 M06 … M30 |
|
Evet |
(İLK OPERASYON) T01 M06 T02 … (SON OPERASYON) T05 M06 T01 … M30 |
Takım Değişimi
|
Seçenek |
Sonuç |
|
1 Blok |
… T01 M06 … |
|
2 Blok |
… T05 M06 … |
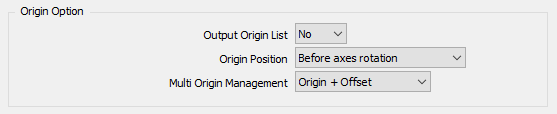
Orijin Seçenekleri Bölümü
|
Orijin Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 (BAŞLANGIÇ ORİJİN LİSTESİ) (G54) (G55) (SON ORİJİN LİSTESİ) … |
Orijin konumu
|
Seçenek |
Sonuç |
|
Eksen Dönüşünden Sonra |
B0.C0. … G54 G52 X0. Y0. Z0 |
|
Eksen Dönüşünden Önce |
G54 G52 X0.Y0.Z0 …. B0.C0.E
|
Çoklu Orijin Yönetimi
|
Seçenek |
Sonuç |
|
Yalnızca Orijin |
% O1000 … G54 … |
|
Orijin + Ofset |
% O1000 … G54 G52 X10 Y20 Z10 … |
MTE Olmadan :
Seçenek, parça üzerinde tanımlanan her orijin için “Yalnızca Orijin” olarak ayarlanmışsa, farklı bir G kodu, G54, sonra G55, G56… çıktısı verecektir. Bu, CNC tarafından yönetilen orijin sayısı ile sınırlı olduğunuz anlamına gelir. Daha fazla orijin alabiliyorsanız, ikinci seçenek olan “Orijin + Ofset”i kullanmalısınız.
“Orijin + Ofset” olarak ayarlanmışsa, yalnızca G54 çıktısı verecek ve G52 ile ofset yapacaktır.
MTE ile :
Orijin, orijin adında şu sözdizimi ile tanımlanabilir: “$G54_”. Bu, NC programında G54 kullanılacağı anlamına gelir. Tanımlanmış çözümlenmiş bir ad yoksa, varsayılan orijin G54 çıktısı verecektir.
“Orijin + Ofset” kullanıyorsanız, tüm ofsetler referans düzlem orijininden veya tek orijinden hesaplandığı için tüm operasyonlarınız için yalnızca bir orijin kullanmalısınız.
Ofsetinizi tanımak için alt çizgiden sonra herhangi bir metin ekleyebilirsiniz “$G54_Up”, “$G54_Right”, …
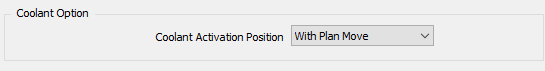
Soğutma Sıvısı Seçenekleri Bölümü
|
Soğutma Sıvısı Aktivasyon Konumu
|
Seçenek |
Sonuç |
|
İş Mili ile |
… T01 M06 S8000 M03 M08 G00 X.. Y.. G43 H1 Z… … |
|
Düzlem Hareketi ile |
… T01 M06 S8000 M3 G00 X.. Y.. M08 G43 H1 Z.. … |
|
Dalma Hareketi ile |
… T01 M06 S8000 M03 G00 X.. Y.. G43 H1 Z.. M08 … |
Frezeleme 5X Sayfası
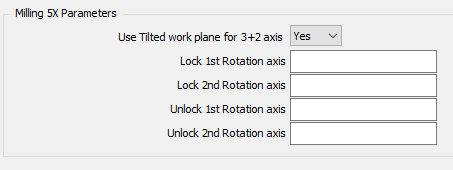
Frezeleme 5X Parametreleri
|
3+2 Eksen için Eğimli İşlem Düzlemi Kullan
|
Seçenek |
Sonuç |
|
Hayır |
… T01 M06 C180 B-90 … |
|
Evet |
… … T01 M06 C180 B-90 G254 … … |
Dönüş Ekseni
|
Seçenek |
Sonuç |
Seçenek |
Sonuç |
|
Kilit 1 1. Dönüş Ekseni |
Kilit 2 2. Dönüş Ekseni |
||
|
boş |
… C180 … |
boş |
… B-90 … |
|
“M10” |
… C180 M10 … |
“M12” |
… B-90 M12 … |
|
Kilidi Aç 1 1. Dönüş Ekseni |
Kilidi Aç 2 2. Dönüş Ekseni |
||
|
boş |
… C180 … |
boş |
… B-90 … |
|
“M11” |
… M11 C180 … |
“M13” |
… M13 B-90 … |
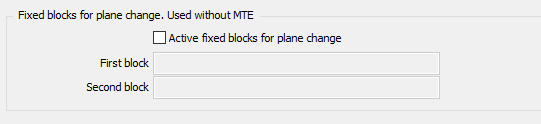
Düzlem Değişimi İçin Sabit Bloklar (MTE Olmadan Kullanılır)
|
Düzlem değişimi için aktif sabit bloklar
Bu seçenek yalnızca makine yapılandırmasında kinemac tanımlanmamışsa kullanılır.
|
Seçenek |
Sonuç |
|
işaretle |
Tanımlanan sabit bloklar, bir düzlem değişikliği olduğunda çıktı verilecektir |
|
işareti kaldır |
Standart bloklar, bir düzlem değişikliği olduğunda çıktı verilecektir. G0 G91 G28 Z0 |
Birinci ve İkinci Blok
Standart çıktıyı önlemek için, sabit blokları etkinleştirmek üzere seçeneği işaretleyin ve birinci ve ikinci blok alanlarını boş bırakın.
|
Seçenek |
Sonuç |
|
Boş |
… … |
|
“G00 Z100” |
… G00 Z100 … |
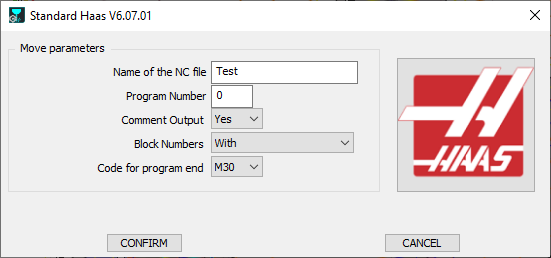
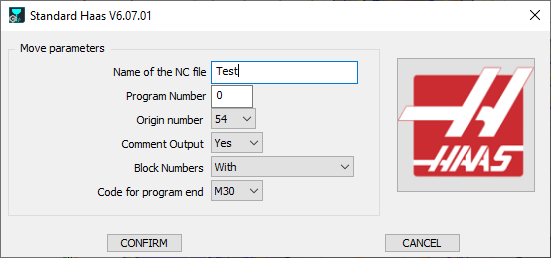
Başlatma Sayfası
|
Makine kinematiği tanımlanmış |
Makine kinematiği tanımlanmamış |
|
|
NC Dosyasının Adı
Oluşturulan NC dosyasının Adını buraya tanımlayın. Uzantı MCF yapılandırmasında tanımlanmalıdır.
Program Numarası
0 tanımlanmışsa, program Adı 1 olarak ayarlanacaktır.
|
Seçenek |
Sonuç |
|
0 |
% O1 … |
|
“10” |
% O10 … |
|
“1234” |
% O1234 … |
Yorum Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
… T01 M06 … |
|
Evet |
… (YÜZEY İŞLEME) (FREZE UCU D12) T01 M06 … |
Orijin Numarası
Bu parametre yalnızca kinematiğin makine dosyasında tanımlanmadığı durumlarda kullanılır. Parametre, NC programında kullanılan ilk orijini tanımlar.
Çoklu orijin işleme parametresi “Yalnızca Orijin” olarak ayarlanmışsa, düzlem değiştiğinde orijin numarası artar.
|
Seçenek |
8055'e kadar Sonuç |
|
54 |
% O10 T01 M06 G54 … |
|
55 |
% O10 T01 M06 G55 … |
Yorum Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
… T01 M06 … |
|
Evet |
… (YÜZEY İŞLEME) (FREZE UCU D12) T01 M06 … |
Blok Numaraları
|
Seçenek |
Sonuç |
|
İle |
O1000 N5 T01 M06 N10 G00 X.. Y.. N15 G43 Z.. H1 … N50 T02 M06 N55 G00 X.. Y.. N60 G43 Z.. H2 … |
|
Olmadan |
O1000 T01 M06 G00 X.. Y.. G43 Z.. H1 … T02 M06 G00 X.. Y.. G43 Z.. H2 … |
|
Yalnızca Takım Değişimi |
O1000 N5 T01 M06 G00 X.. Y.. G43 Z.. H1 … N10 T02 M06 G00 X.. Y.. G43 Z.. H2 … |
Program Sonu Kodu
|
Seçenek |
Sonuç |
|
M30 |
… … … M30 % |
|
M02 |
… … … M02 % |
|
M99 |
… … … M99 % |