|
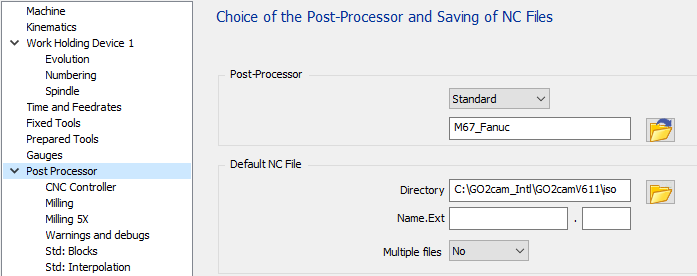
Standart, tüm mevcut seçenekleri yönetmek için üç yapılandırma sayfasına sahiptir: İlk sayfa “CNC Controller” CNC seçenekleri hakkındadır. İkinci sayfa “Milling” çıktıları Frezeleme, takımlar, soğutma sıvısı ve orijinler için uyarlamaya olanak tanır. Üçüncü sayfa “Milling” 5 eksen parametreleri hakkındadır. |
|
CNC Controller Sayfası
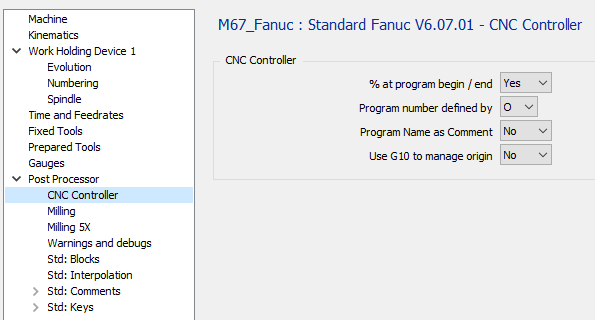
CNC Controller Bölümü
|
Program başlangıcı/bitişinde %
|
Seçenek |
Sonuç |
|
Hayır |
O1000 … M30 |
|
Evet |
% O1000 … M30 % |
Program numarası şununla tanımlanır:
|
Seçenek |
Sonuç |
|
O |
% O 1000 … M30 % |
|
: |
% : 1000 … M30 % |
Program Adı yorum olarak
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … M30 % |
|
Evet |
% O1000 (PARÇA ADI) … M30 % |
Orijinleri yönetmek için G10 kullan
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … M30 % |
|
Evet |
% O1000 G10 L2 P1 X.. Y.. Z.. (G54) G10 L2 P2 X.. Y.. Z.. (G55) G10 L20 P1 X.. Y.. Z.. (G54.1) … M30 % |
Frezeleme Sayfası
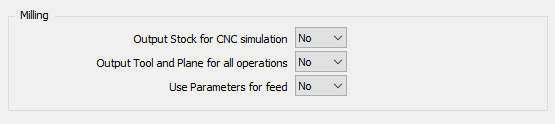
Frezeleme Bölümü
|
CNC Simülasyonu için Stok Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 G1902 B26.0 D26.0 H10.0 I13.0 J13.0 … |
Tüm operasyonlar için Takım ve Düzlem Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
(TAKIM 1 VE DÜZLEM 1 İLE İŞLEM 1) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … (TAKIM 1 VE DÜZLEM 1 İLE İŞLEM 2) … |
|
Evet |
(TAKIM 1 VE DÜZLEM 1 İLE İŞLEM 1) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … (TAKIM 1 VE DÜZLEM 1 İLE İŞLEM 2) T01 M06 G68.2 P1 X.. Y.. Z.. I.. K.. … |
Besleme için Parametreleri Kullan
|
Seçenek |
Sonuç |
|
Hayır |
T01 M06 G00 X.. Y.. G43 H1 Z.. Z-.. F160 G1 X.. Y.. F200 … |
|
Evet |
#1 = 200 #2 = 160 T1 M6 G00 X.. Y.. G43 H1 Z.. Z-.. F#2 G01 X.. Y.. F#1 … |
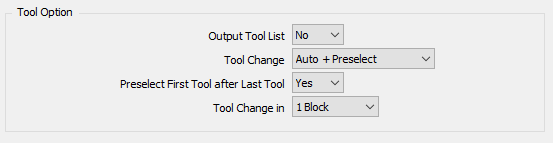
Takım Seçenekleri Bölümü
|
Takım Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 (BAŞLANGIÇ TAKIM LİSTESİ) (T01 FREZE UCU D10) (T02 MATKAP D08) … (SON TAKIM LİSTESİ) … |
Takım Değişimi
|
Seçenek |
Sonuç |
|
Manuel |
… M00 … |
|
Otomatik |
… T01 M06 … |
|
Otomatik + Ön Seçim |
… T01 M06 T02 … |
Son Takımdan Sonra İlk Takımı Ön Seç
|
Seçenek |
Sonuç |
|
Hayır |
(İLK İŞLEM) T01 M06 T02 … (SON İŞLEM) T05 M06 … M30 |
|
Evet |
(İLK İŞLEM) T01 M06 T02 … (SON İŞLEM) T05 M06 T01 … M30 |
Takım Değişimi
|
Seçenek |
Sonuç |
|
1 Blok |
… T01 M06 … |
|
2 Blok |
… T05 M06 … |
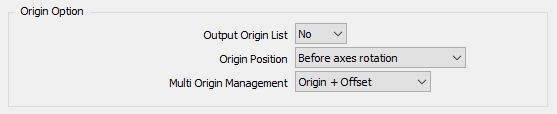
Orijin Seçenekleri Bölümü
|
Orijin Listesi Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
% O1000 … |
|
Evet |
% O1000 (BAŞLANGIÇ ORİJİN LİSTESİ) (G54) (G55) (SON ORİJİN LİSTESİ) … |
Orijin konumu
|
Seçenek |
Sonuç |
|
Eksen Rotasyonundan Sonra |
G68.2 P1 X0. Y0. Z0. J0. K0. … G54 |
|
Eksen rotasyonundan önce |
G54 … G68.2 P1 X0. Y0. Z0. J0. K0. |
Çoklu Orijin Yönetimi
|
Seçenek |
Sonuç |
|
Sadece Orijin |
% O1000 … G54 … |
|
Orijin + Ofset |
% O1000 … G54 G52 X10 Y20 Z10 … |
MTE olmadan :
Seçenek her orijin için “Sadece Orijin” olarak ayarlanmışsa, farklı bir G kodu, G54, sonra G55, G56… çıktısı verecektir. Bu, CNC tarafından yönetilen orijin sayısıyla sınırlı olduğunuz anlamına gelir. Daha fazla orijin alabiliyorsanız, ikinci seçeneği “Orijin + Ofset” kullanmalısınız.
Eğer seçenek “Orijin + Ofset” olarak ayarlanmışsa, yalnızca G54 çıktısı verecek ve G158 ile ofset yapacaktır.
MTE ile :
Orijin, orijin adında aşağıdaki sözdizimi ile tanımlanabilir: “$G54_”. Bu, NC programında G54 kullanılacağı anlamına gelir. Çözümlenmiş bir ad tanımlanmamışsa, varsayılan orijin G54 çıktısı verecektir.
Eğer “Orijin + Ofset” kullanıyorsanız, tüm ofsetler referans düzlem orijininden veya tek bir orijinden hesaplandığı için tüm işlemleriniz için yalnızca bir orijin kullanmalısınız.
Ofsetinizi tanımak için alt çizgi sonrasına herhangi bir metin ekleyebilirsiniz “$G54_Up”, “$G54_Right”, …
5 eksenli makine ile :
Orijin ofseti, çıktı verecek şekilde ayarlanmışsa eğimli düzlem fonksiyonu G68.1 ile çıktı verir. Bu, G52 çıktısı vermeyeceği anlamına gelir.
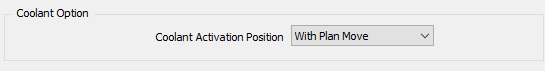
Soğutma Sıvısı Seçenekleri Bölümü
|
Soğutma Sıvısı Aktivasyon Konumu
|
Seçenek |
Sonuç |
|
Mil ile |
… T01 M06 S8000 M03 M08 G00 X.. Y.. G43 H1 Z… … |
|
Düzlem Hareketi ile |
… T01 M06 S8000 M03 G00 X.. Y.. M08 G43 H1 Z.. … |
|
Dalma Hareketi ile |
… T01 M06 S8000 M03 G00 X.. Y.. G43 H1 Z.. M08 … |
Frezeleme 5X Sayfası
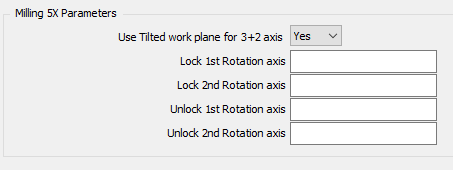
Frezeleme 5X Parametreleri
|
3+2 Eksen için Eğimli İşlem Düzlemi Kullan
|
Seçenek |
Sonuç |
|
Hayır |
… T01 M06 C180 B-90 … |
|
Evet |
… T01 M06 G69 G49 G68.2 P1 X.. Y.. Z.. I-90 K180 G53.1 … |
Dönüş Ekseni
|
Seçenek |
Sonuç |
Seçenek |
Sonuç |
|
Kilitle 1 1. Dönüş Ekseni |
Kilitle 2 2. Dönüş Ekseni |
||
|
boş |
… C180 … |
boş |
… B-90 … |
|
“M10” |
… C180 M10 … |
“M12” |
… B-90 M12 … |
|
Kilidi Aç 1 1. Dönüş Ekseni |
Kilidi Aç 2 2. Dönüş Ekseni |
||
|
boş |
… C180 … |
boş |
… B-90 … |
|
“M11” |
… M11 C180 … |
“M13” |
… M13 B-90 … |
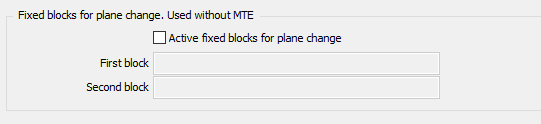
Düzlem Değişimi İçin Sabit Bloklar (MTE Olmadan Kullanılır)
|
Düzlem değişimi için aktif sabit bloklar
Bu seçenek yalnızca makine yapılandırmasında kinematik tanımlanmamışsa kullanılır.
|
Seçenek |
Sonuç |
|
kontrol |
Tanımlanan sabit bloklar, bir düzlem değişikliği olduğunda çıktı verilecektir. |
|
işaretini kaldır |
Düzlem değişikliği olduğunda standart bloklar çıktı verilecektir. G00 G91 G28 Z0 |
Birinci ve İkinci Blok
Standart çıktıyı önlemek için, sabit blokları etkinleştirmek üzere seçeneği işaretleyin ve birinci ve ikinci blok alanlarını boş bırakın.
|
Seçenek |
Sonuç |
|
Boş |
… … |
|
“G00 Z100” |
… G00 Z100 … |
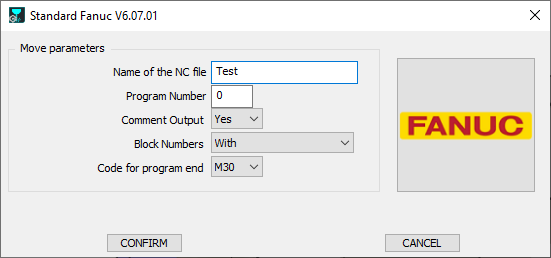
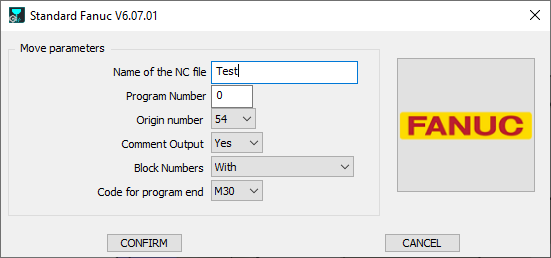
Başlatma Sayfası
|
Makine kinematiği tanımlanmışsa |
Makine kinematiği tanımlanmamışsa |
|
|
NC Dosyasının Adı
Oluşturulan NC dosyasının Adını buraya tanımlayın. Uzantı MCF yapılandırmasında tanımlanmalıdır.
Program Numarası
0 tanımlanmışsa, program Adı 1 olarak ayarlanacaktır.
|
Seçenek |
Sonuç |
|
0 |
% O1 … |
|
“10” |
% O10 … |
|
“1234” |
% O1234 … |
Orijin Numarası
Bu parametre yalnızca makine dosyasında kinematik tanımlanmamışsa kullanılır. Parametre, NC programında kullanılan ilk orijini tanımlar.
Çoklu orijin işleme parametresi “Sadece Orijin” olarak ayarlanmışsa, düzlem değiştiğinde orijin numarası artırılır.
|
Seçenek |
8055'e kadar Sonuç |
|
54 |
% O10 T01 M06 G54 … |
|
55 |
% O10 T01 M06 G55 … |
Yorum Çıktısı
|
Seçenek |
Sonuç |
|
Hayır |
… T1 M6 … |
|
Evet |
… (YÜZEY İŞLEME) (FREZE UCU D12) T01 M06 … |
Blok Numaraları
|
Seçenek |
Sonuç |
|
İle |
O1000 N5 T01 M06 N10 G00 X.. Y.. N15 G43 Z.. H1 … N50 T02 M06 N55 G00 X.. Y.. N60 G43 Z.. H2 … |
|
Olmadan |
O1000 T01 M06 G0 X.. Y.. G43 Z.. H1 … T02 M06 G00 X.. Y.. G43 Z.. H2 … |
|
Sadece Takım Değişimi |
O1000 N5 T01 M06 G00 X.. Y.. G43 Z.. H1 … N10 T02 M06 G00 X.. Y.. G43 Z.. H2 … |
Program Sonu Kodu
|
Seçenek |
Sonuç |
|
M30 |
… … … M30 % |
|
M02 |
… … … M02 % |
|
M99 |
… … … M99 % |