Diese Seite ist in 2 Teile unterteilt.
-
Der erste Teil beschreibt einige Regeln und Empfehlungen für die Programmierung eines Teils.
-
Der zweite Teil beschreibt den Programmierprozess.
Regeln und Empfehlungen
|
Maschine laden Es wird empfohlen, in GO2cam zuerst die Maschine zu laden, idealerweise mit einem FMO. Aufgrund der Komplexität dieser Maschinen, die typischerweise in Werkstätten eingesetzt werden, werden die Einstellungen und die Werkzeugpositionierung in der Maschine nur sehr selten geändert. Das Vorhandensein des FMO des aktuell montierten Werkzeugs gewährleistet die korrekte Definition der Bearbeitungszyklen. |
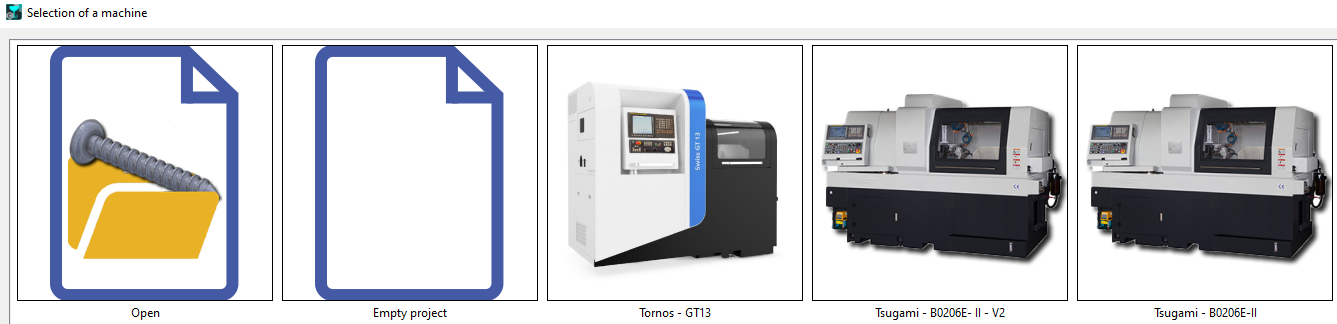
Beim Öffnen des Moduls wird dieses Fenster angezeigt, in dem wir als ersten Schritt eine Maschine auswählen können, falls wir eine definiert haben. Ein leeres Projekt wird mit der bereits geladenen Maschine geöffnet. |
|
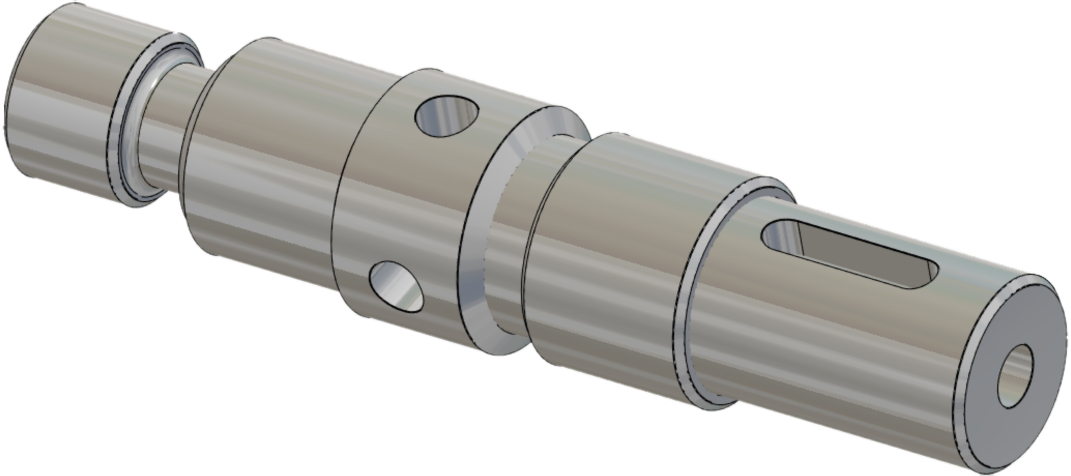
Teilpositionierung Die Position des Teils hängt stark von der verwendeten Maschine ab; ihrer Kinematik, der verfügbaren Bearbeitungslänge, der Positionierung der Revolver und der geladenen Werkzeuge. Im Allgemeinen werden die meisten Drehoperationen auf der Hauptspindel durchgeführt. Jede Außenbearbeitung auf der Nachbearbeitungsspindel muss mit einem Ausdrehwerkzeug erfolgen. |
|
|
Bearbeitungspraxis Die Programmierung der Bearbeitungszyklen unterscheidet sich nicht von der für Turnmill-Operationen. Wo sie sich unterscheidet, ist die Geometrie, auf die sie angewendet wird. Während bei einem Drehzyklus (Schruppen/Schlichten) die Operation auf die gesamte Länge des bearbeitbaren Teils angewendet werden kann, sollte dies bei Swiss-Typ-Bearbeitungen vermieden werden. Die Bearbeitung wird so durchgeführt, dass verhindert wird, dass sich das bearbeitete Stangenmaterial zu weit in die Führungsbuchse zurückzieht.
|
|
|
Daher wird die Bearbeitung durch Aufteilung des Teils in mehrere Abschnitte durchgeführt. Die maximal anwendbaren Operationen werden dann abschnittsweise programmiert. In GO2cam wird der Teil aufteilen Befehl zur Unterstützung der Aufteilung des Teils bereitgestellt, und bei Anwendung einer Opelist werden die Operationen für jeden Abschnitt berechnet. An der Maschine werden die Operationen schrittweise ausgeführt, während sich das Material vorschiebt. |
|
|
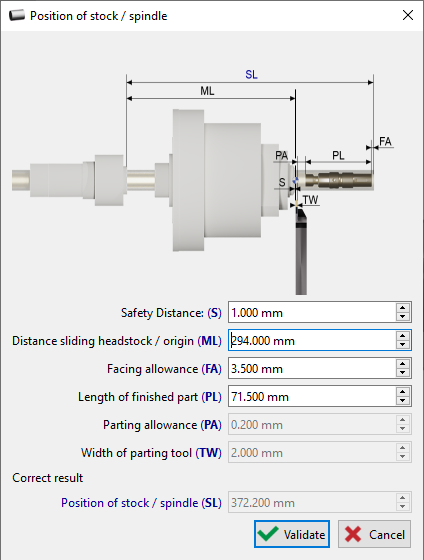
Stangen-/Spindelpositionierung Die Position der Stange ist wichtig, um die Bewegung der Stange während des gesamten Bearbeitungsprozesses zu optimieren. Typischerweise wird empfohlen, dass der Wert für den Stangenüberlauf mindestens dem Wert von SL entspricht, wie rechts gezeigt. Die Abstandswerte werden automatisch aus der Projektdatei und der Maschinenkinematik gelesen. Der Vorteil der Verwendung eines FMO wird hier ebenfalls projiziert, wo die Breite des Abstechwerkzeugs und sein Aufmaß automatisch gelesen werden können und der empfohlene SL-Wert vorgeschlagen wird. Für weitere Details zur Positionierung des Hauptfutter, klicken Sie hier. |
|
Prozess
Der allgemeine Programmierprozess in GO2cam wird unten beschrieben:
Um mit der Programmierung eines Schweizer Drehzentrums zu beginnen, ist der erste Schritt die Auswahl des spezifischen Maschinenmodells. Der Programmierprozess variiert je nach Konfiguration der Maschine. Die Maschinendatei enthält eine .FMO-Datei , die vormontierte Werkzeuge kennzeichnet. Die Verwendung von .FMO-Dateien ist die empfohlene Vorgehensweise in GO2cam für die Schweizer Bearbeitung.
Nach dem Laden der Maschinendatei besteht der nächste Schritt darin, das Werkstück zu importieren und sicherzustellen, dass es korrekt ausgerichtet ist. Um Kollisionen zu vermeiden und ausreichenden Freiraum während der Bearbeitung zu gewährleisten, erstellen wir einen Sicherheitsbereich um das Werkstück. |
|
Das Aufteilen teilt das Werkstück in kleinere, handhabbare Abschnitte auf, was eine präzise Steuerung und eine effiziente Werkzeugwegerstellung ermöglicht. Jeder Bereich sollte schrittweise bearbeitet werden, wie durch den Z-Wert bestimmt. Um Schnitte auf dem Werkstück zu erstellen, müssen wir die gewünschte Schnittlänge angeben. In diesem Fall verwenden wir eine Schnittlänge von 25 mm. Dies teilt das Werkstück in mehrere Bereiche auf. Wir können die Position dieser Schnitte manuell durch Eingabe von Werten oder durch direktes Verschieben der weißen Linie in der Benutzeroberfläche anpassen. |
|
Anwendung einer Auto-Opelist auf das geschnittene Werkstück. Die Opelist automatisiert Operationen und Schnittbedingungen. |
|
|
|
Die Simulation des MTE (Machine Tool Equipment) kann helfen, die Werkzeugwege, Geschwindigkeiten und Vorschübe zu überprüfen und sicherzustellen, dass die Werkzeuge effektiv eingesetzt werden. |
|
|
Programmoperationen auf X minus
Abhängig von der Werkzeugausrichtung und der Teilgröße ist axiales Fräsen auf der C-Achse nur möglich, wenn das Teil richtig relativ zum Werkzeug positioniert ist.
|
|
Sonderfall
|
Programmoperationen mit Werkzeug auf unterem Revolver Schweizer Maschinen haben im Allgemeinen mehrere Revolver, wobei einige Werkzeuge auf unteren/oberen/seitlichen Revolvern montiert sind. Für Werkzeuge auf dem oberen Revolver funktionieren die üblichen Programmierprinzipien einwandfrei. Dies ist nicht der Fall für Werkzeuge auf dem unteren Revolver, die schlechte Werkzeugwege mit Kollisionen erzeugen können. Ein Beispiel wird im Video gezeigt und 3 Lösungen werden diskutiert: |
|
|
1/ Werkzeugposition auf oberen Revolver ändern Die erste Lösung besteht darin, das benötigte Werkzeug einfach auf den oberen Revolver zu verschieben, wenn dies möglich ist, und wie gewohnt zu programmieren. |
|
|
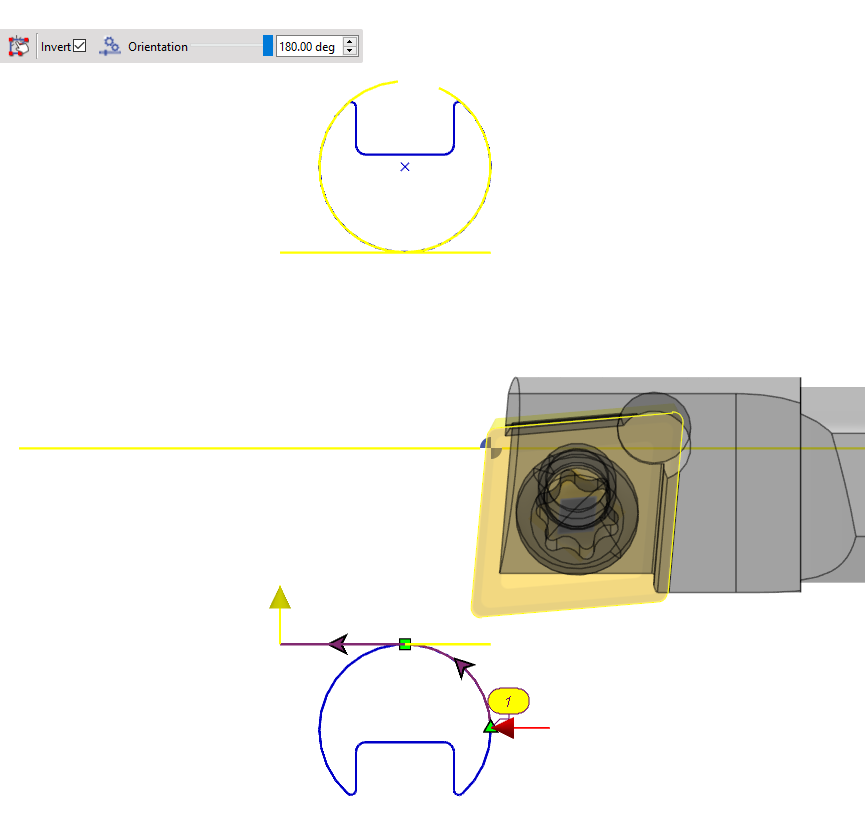
2/ Programmierung mit unterer Silhouette Um Probleme zu vermeiden, verwenden Sie die untere Silhouette für die Profilauswahl. Stellen Sie außerdem sicher, dass die Ausrichtung des Werkzeugs und der Werkzeugzyklustyp entsprechend geändert werden, damit der Zyklus berechnet wird. |
|
|
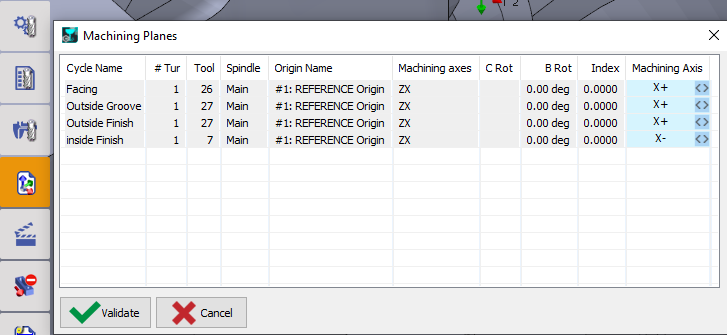
3/ Bearbeitungsebenen in MTE - Werkzeuge ändern Ändern Sie im Befehl Bearbeitungsebenen die Bearbeitungsachsen für die erforderlichen Zyklen entsprechend auf X- oder X+, damit das System die genauen Werkzeugwege automatisch berechnet.
|
|