循環 : 深孔鑽, U型夾
定義
|
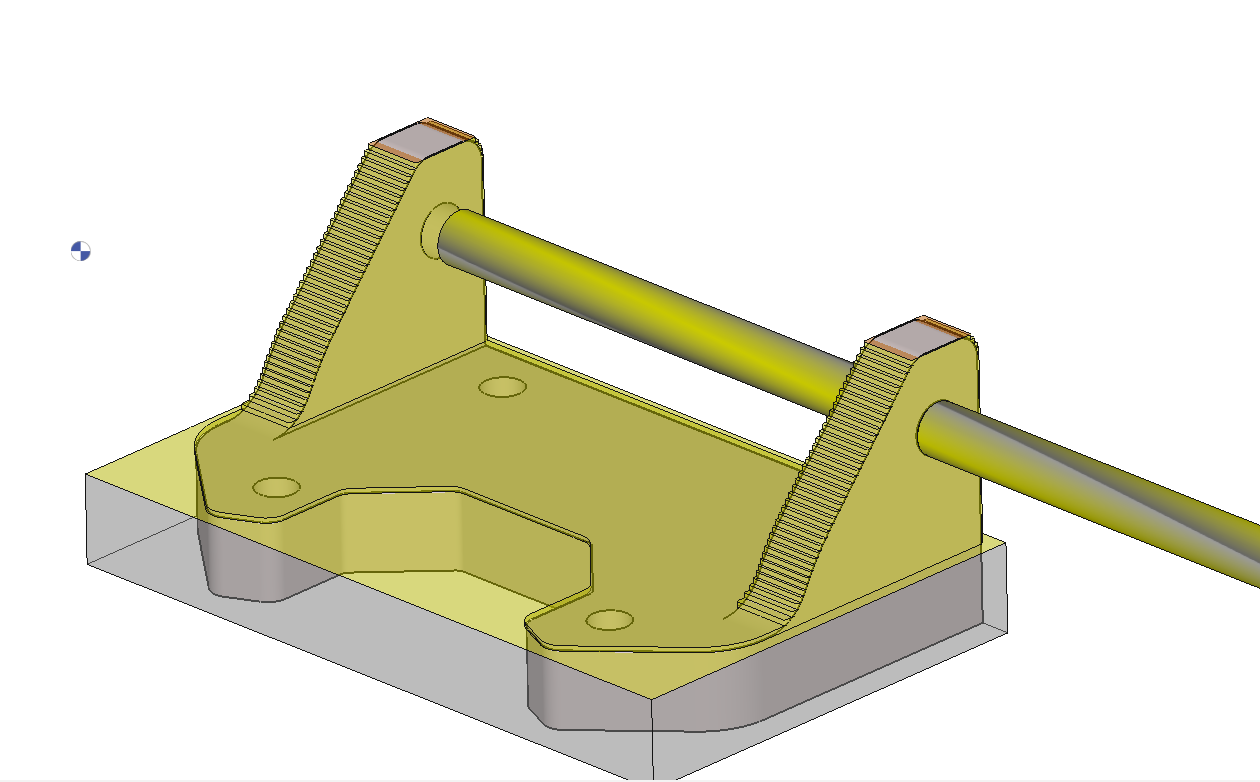
此加工循環的目的是 加速 兩個或多個同軸孔之間的運動。 必須遵守兩個規則才能正確定義U型夾操作:
|
|
要使用U型夾模式,加工的孔 必須統一 在 單個孔 實體。
有兩種工作方式:
-
如果HMF可用,則恢復形狀並將孔統一。
-
如果沒有額外的HMF模組,則使用標準孔功能。
U型夾模式的行為如下所述。影片在最後展示了兩種選項。
使用HMF
|
如果孔加工特徵 (HMF) 模組可用,則 孔辨認 功能可以使用。 
該命令可在實體設計選單的特徵工具組中找到。 |
|
|
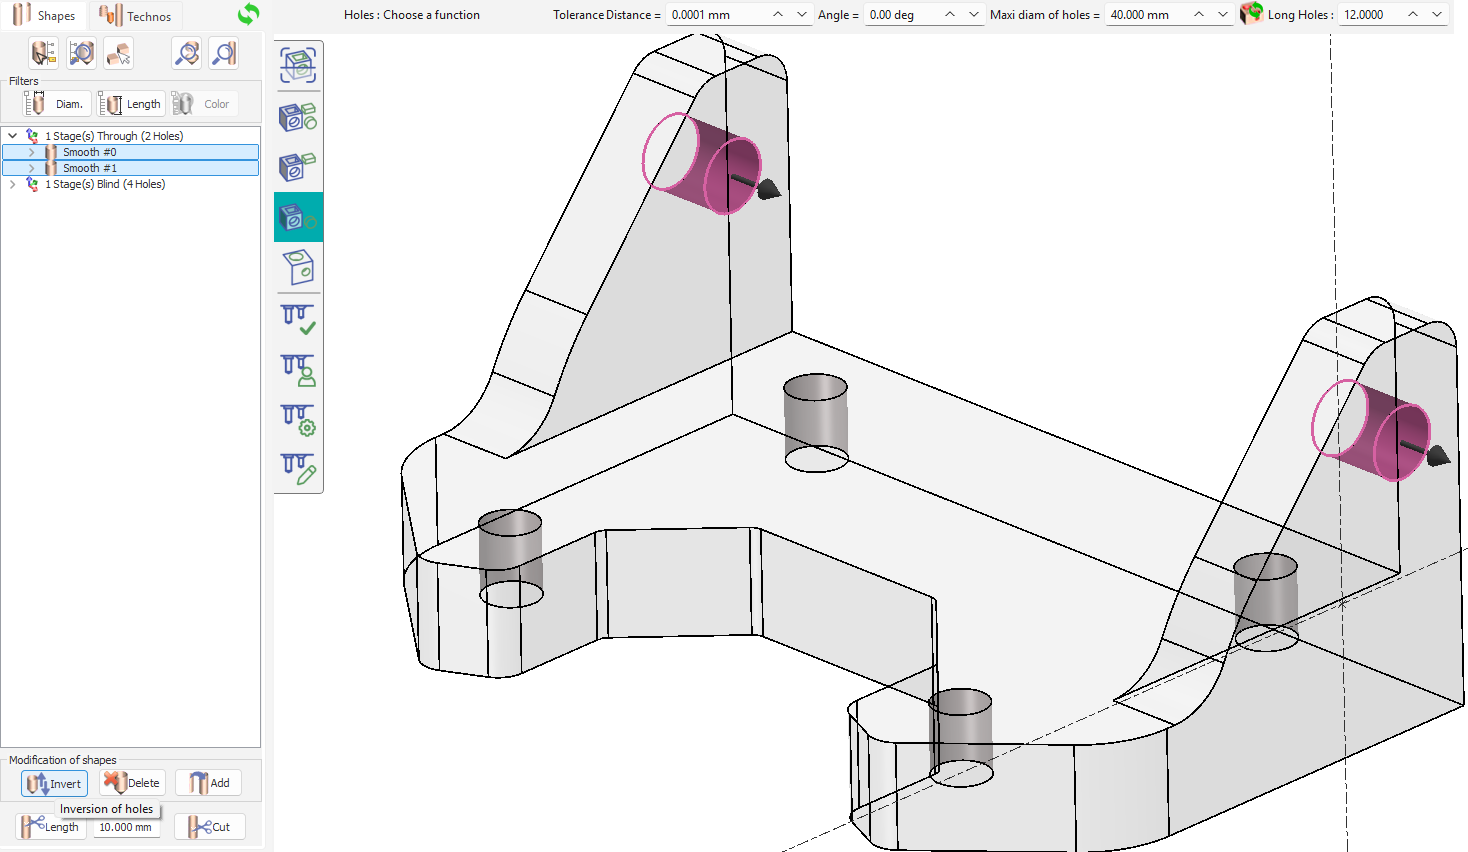
在統一孔之前,請檢查Z的方向是否相同。如果不同,請選擇要反轉的孔,然後點擊 反轉 對話框底部的命令。
|
|
|
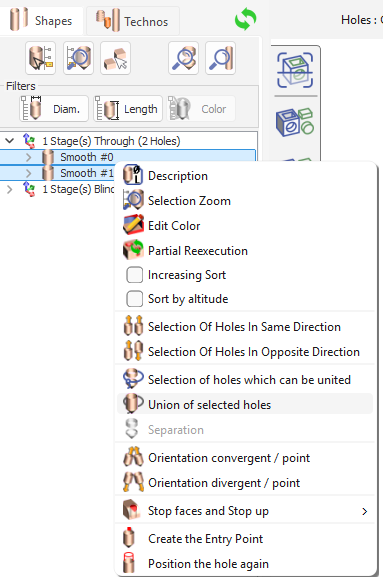
之後,在樹狀結構中選擇要統一的孔,按住Ctrl鍵進行多重選擇。 然後右鍵單擊,選擇 選定孔的聯合。
為統一的孔定義標準孔技術。 確保在下方的樹狀結構中啟用平面,以便自動創建加工平面。 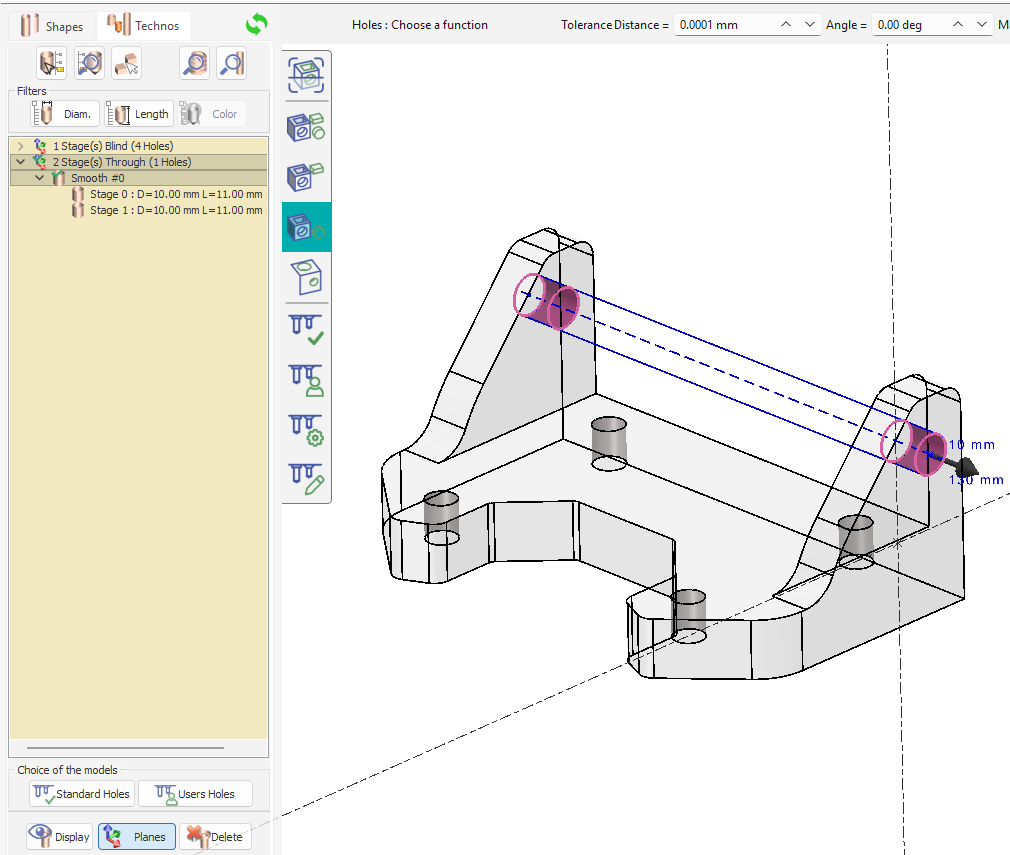
|
|
|
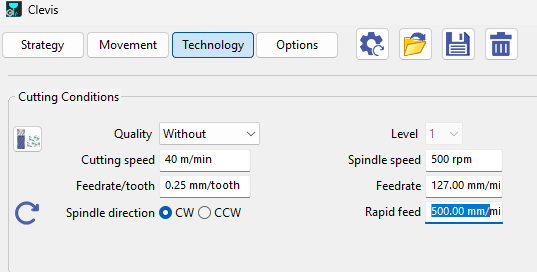
定義孔加工操作。 選擇孔幾何、刀具和循環。 確保在技術選項卡中設定快速進給值並計算U型夾操作。
|
|
|
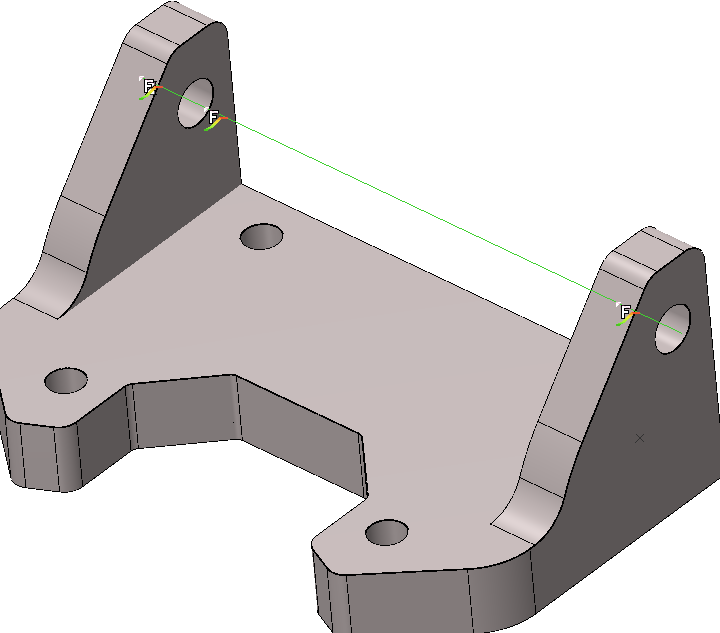
由於毛坯管理,如果先加工了型腔然後再加工孔,則應用U型夾模式。型腔內的進給率較高。 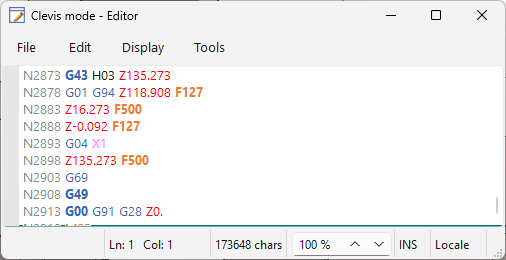
|
|
沒有HMF
|
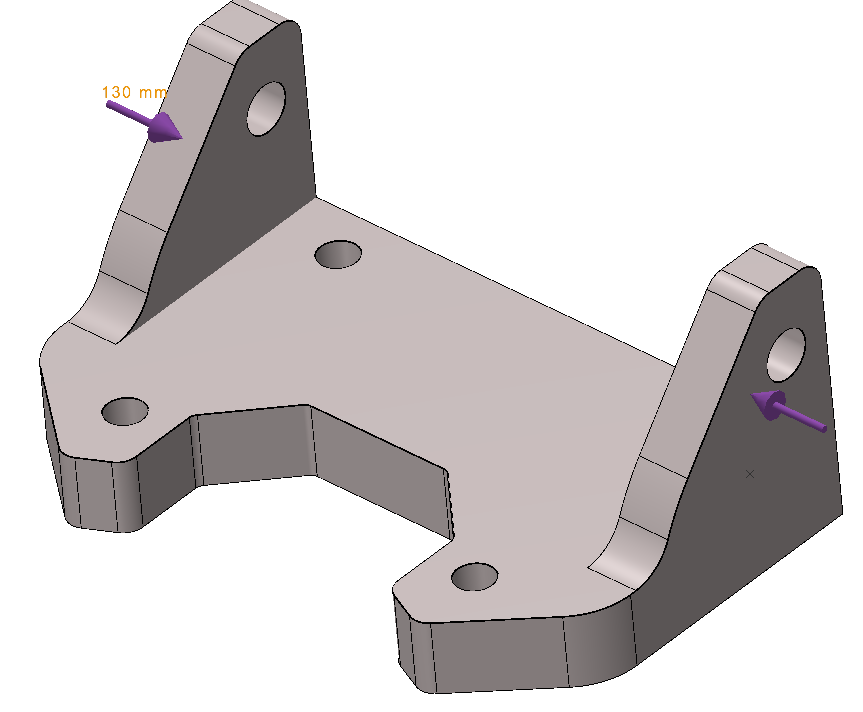
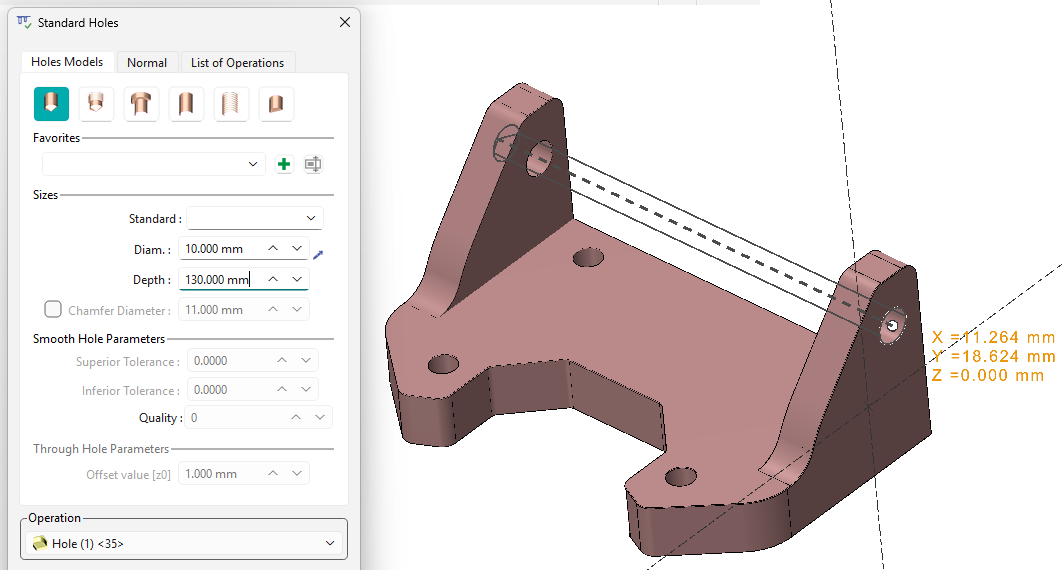
以下過程可用於2D幾何或實體。 需要做的是創建一個唯一的孔,其 總長度 所有要加工的孔。 對於右側的範例,有兩個同軸孔,每個孔長11毫米,但總長度為130毫米。 創建一個總長度為130毫米的標準孔。
|
|
|
確保定義正確的平面方向以放置孔的Z座標。 在特徵工具組中,從工具欄中選擇標準孔選項。 定義孔的直徑和深度,並放置孔以定義實體。 |
|
|
之後,過程類似。 定義孔加工操作。 選擇孔幾何、刀具和循環。 確保在技術選項卡中設定快速進給值並計算U型夾操作。
|
|
|
由於毛坯管理,如果先加工了型腔然後再加工孔,則應用U型夾模式。型腔內的進給率較高。
|
|
|
觀看右側的影片,其中展示了定義正確U型夾操作的兩種情況。 |
|