
|
Chu kỳ này dùng để phay thô hốc, gần như bắt buộc phải xác định các bước tinh bằng một chu kỳ hốc khác. Quy trình cổ điển cho gia công hốc: Hốc (hoặc Hốc + Biên dạng) + Gia công lại hốc (hoặc Gia công lại tinh) + có thể Tinh biên dạng . |
Điểm chính
|
Nhiều tùy chọn quỹ đạo dao được cung cấp cho người dùng:
|
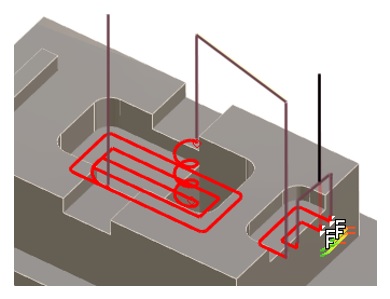
|
Tham số chiến lược
|
Vùng hội thoại |
Tham số |
|
|
Chiến lược hốc |
||
|
|
||
|
Tính toán bước Z |
||
|
Tính toán bước qua |
||
|
|
||
|
Dung sai |
||
|
Cắt quá |
||
Tham số chuyển động
|
Vùng hội thoại |
Tham số |
|
|
An toàn (trong Z) |
||
|
Tiếp cận và trở lại trong Z |
||
|
|
||
|
Cắm sâu Z |
||
|
|
||
|
Quản lý chuyển động nhanh |
||
|
|
||
|
An toàn (trong XY) |
Khoảng cách an toàn XY |
|
Tham số công nghệ
|
Vùng hội thoại |
Tham số |
|
|
Điều kiện cắt |
Chất lượng |
Tốc độ cắt |
|
Tốc độ bón/dạo |
Hướng trục chính |
|
|
Mức |
Tốc độ trục chính |
|
|
Tốc độ bón |
||
|
Tốc độ bón nhanh |
Phạm vi tốc độ |
|
|
Số dao |
Số cụ thể |
|
|
Số bù độ dài |
Số bù đường kính |
|
|
Trường người dùng |
Chú thích |
Thiết bị kiểm soát |
|
Bộ phay |
|
|

Tham số tùy chọn
|
Vùng hội thoại |
Tham số |
|
|
Hành vi trên kẹp và bộ phận |
||
|
Tối ưu hóa quỹ đạo dao |
||
|
|
||
|
Tính toán đường cong |
Phân đoạn đường cong |
|
|
Trên, dưới và hai bên |
||
|
|
||