Die Optimierung ist die Reihenfolge der Operationen zur Optimierung der Anwesenheit des Bedieners und der Bearbeitungszeit. Sie kann definiert werden:
-
in der Strategie selbst,
-
sie kann bei der Anwendung der Strategie modifiziert werden,
-
sie kann nach der Erstellung von Werkzeugwegen definiert werden, in diesem Fall kombiniert sie Matrizen- und Stempelformen.
|
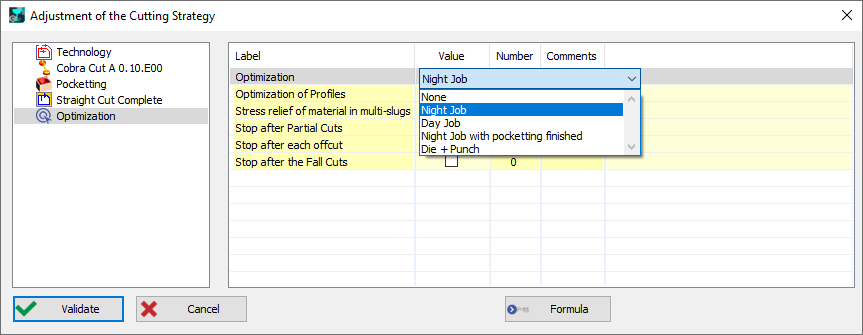
Vier Arten der Optimierung sind möglich:
|
|
|
Nachtbetrieb Optimierung
Vorteil: Alle Schruppdurchgänge werden über Nacht durchgeführt. |
Taschenschneiden und Teilmatrizen werden in Abwesenheit des Bedieners durchgeführt. Der kleinstmögliche Rest (Slug) bleibt übrig. Nach den Operationen wird ein Stopp angewendet. Der Trennschnitt für die Matrizenoperationen wird in Anwesenheit des Bedieners durchgeführt. Danach wird ein Stopp angewendet, damit der Bediener die Matrizenabschnitte entfernen kann. Fertigoperationen für die Taschen und Matrizen werden in Anwesenheit des Bedieners durchgeführt. Danach wird ein Stopp angewendet, um die Stempeloperationen vorzubereiten. Schließlich werden die Stempeloperationen (Teilschnitt, Trennschnitt und Fertigdurchgänge) in Anwesenheit des Bedieners durchgeführt. |
|
Nachtbetrieb mit fertigen Taschen Optimierung
Vorteil: Zeitersparnis, da bei der Taschenbearbeitung kein Rest (Fall) anfällt. |
Der Operationsablauf ist ähnlich der Nachtbetrieb-Optimierung, mit nur einem Unterschied. Die Fertigdurchgänge für die Taschen werden ebenfalls nachts während der Abwesenheit des Bedieners durchgeführt. |
|
Tagbetrieb Optimierung
|
Form für Form: Der Bediener ist die ganze Zeit anwesend und jedes Teil wird einzeln fertig bearbeitet. |
|
Matrizen- und Stempeloptimierung Dies ist ein Sonderfall für ein Teil mit sowohl Matrizen- als auch Stempel-Schneidoperationen
|
Taschen-, Teilmatrizen- und Teilstempeloperationen werden in Abwesenheit des Bedieners durchgeführt. Der Vorteil hierbei ist, dass maximale Schnitte vor jeder manuellen Aktion durchgeführt werden. Danach wird ein Stopp angewendet, damit der Bediener gleichzeitig Matrizenabschnitte und Stempelformen spannen kann. Trennschnitte für die Matrizen werden in Anwesenheit des Bedieners durchgeführt. Danach wird ein Stopp angewendet, damit der Bediener die Matrizenabschnitte entfernen kann. Fertigdurchgänge für die Matrizen und Trennschnitte für die Stempel werden dann in Abwesenheit des Bedieners durchgeführt. 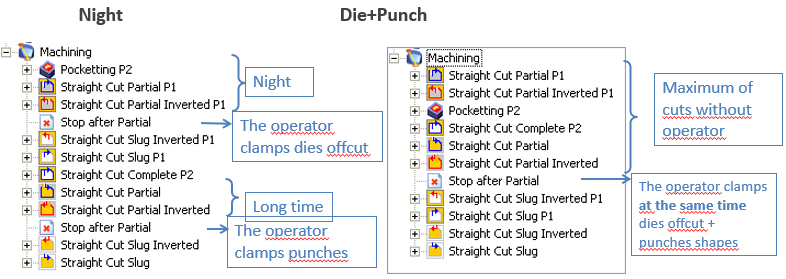
|
|
Optimierung von Profilen Die Schnittoptimierung hat Priorität, aber die Reihenfolge der Profilauswahl wird möglicherweise nicht eingehalten. Die Aktivierung dieser Option optimiert die Reihenfolge der Profile. |
|
|
Stopp nach Teilschnitten |
Teilschnitte: Teil-Durchgänge und Schnitt vom Rest zum Mikrorest |
|
Stopp nach jedem Rest |
Ziel ist es, das Teil spannen zu können und den Rest (Fall) zwischen jedem Teil zu schneiden und zu entfernen |
|
Stopp nach den Fall-Schnitten |
Stopp zwischen Trennschnitt und Fertig-(Voll-)Durchgängen |

|
Die Profilgruppenoptimierung wurde verbessert. Die Profile werden nun automatisch nach Nähe organisiert, beginnend mit dem untersten Profil auf der linken Seite. |
|
|
Profile in einer Gruppe können manuell per Drag & Drop neu organisiert werden, um die Schnittreihenfolge zu ändern. |