Zyklus: millyuGO Tasche, Tasche, Tasche + Kontur, Tasche Räumen, Rest Tasche, millyuGO, PAM
Z Zustellung (Ap)
Dies ist die Z-Inkrementierung zwischen zwei Durchgängen. Sie entspricht dem Schnitt der Gesamttiefe. Wenn die inkrementelle Tiefe größer ist als die maximale Durchgangstiefe des Werkzeugs, erscheint eine Warnmeldung.
Wenn der Wert auf 0 setzen ist, hat der Werkzeugweg nur einen Durchgang, der am Boden der Form oder auf der Bodenhöhe erfolgt.
In diesem Fall sind die anderen Optionen im Bereich 'Z-Schritte berechnen' nicht erforderlich.
|
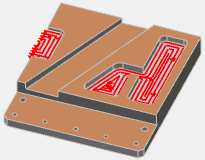
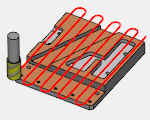
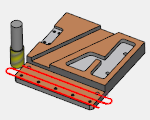
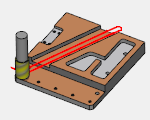
Setzen Sie beispielsweise den Z-Schritt auf 0 :
|
|
|
Obere Fläche schlichten Z0 |
2. Fläche schlichten Z-15 |
3. Fläche schlichten Z-8 |
|
|
|
Durchgang
Verwaltung der Durchgänge entsprechend den Untertaschen und den Inseln der Tasche. Es ist möglich, die Durchgänge an die verschiedenen Höhen der Tasche anzupassen oder das Inkrement zu respektieren und dann die Inseln und Taschenböden nachzubearbeiten. Eine dritte Option ermöglicht die Programmierung eines Nachbearbeitungsdurchgangs nach dem Schruppen der Tasche.
Drei Optionen sind verfügbar, die Nachbearbeitungsparameter sind je nach gewählter Option verfügbar oder nicht.

|
Der Durchgang wird angepasst : das Durchgangsinkrement wird angepasst, um die Bearbeitung der Oberseite von Inseln und der Unterseite der Tasche zu ermöglichen. |
|

|

|
Der Durchgang ist konstant : das Inkrement wird respektiert, eine Nachbearbeitung von Inseln und Böden kann programmiert werden. |

|
Es gibt Restmaterial : die Tasche wurde zuvor geschruppt, nur die Oberseite der Inseln und die Unterseite der Taschen werden bearbeitet. |
|
a. Der Durchgang ist angepasst
GO2cam optimiert den Inkrementwert, um die Oberseite von Inseln und die Unterseite von Taschen zu bearbeiten. Folglich ist der Durchgang nicht konstant und die Tasche wird vollständig bearbeitet.
GO2cam wird niemals einen Durchgang programmieren, der größer ist als das in der Strategie eingegebene Inkrement.
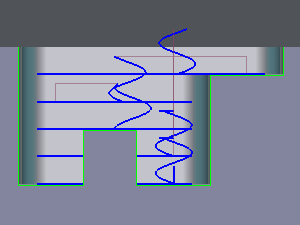
|
b. Der Durchgang ist konstant
Das Durchgangsinkrement wird unabhängig von der Form der Tasche respektiert. Wenn die Oberseite der Inseln und die Unterseite der Taschen nicht mit einem Durchgangswert übereinstimmen, werden sie nicht bearbeitet. Siehe Beispiel unten, die roten Bereiche werden nicht bearbeitet.
Wenn diese Option gewählt wird, erscheinen zwei Parameter in der Strategie: Inselnachbearbeitung und Boden-Nachbearbeitung. Die Wahl von Ja ermöglicht die Programmierung eines Nachbearbeitungsdurchgang speziell für den Boden von Untertaschen und die Oberseite von Inseln.
Sonderfall : wenn die Seiten konisch sind, ist es möglich, einen Konik-Nachbearbeitungsdurchgang zu programmieren, der nach dem Schruppen der Tasche mit einer Aufwärtsbewegung erfolgt.
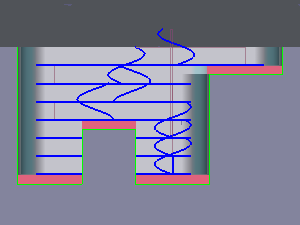
Keine Nachbearbeitung
|
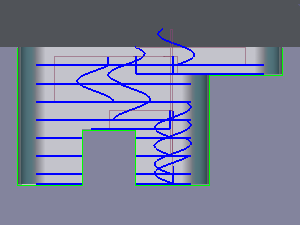
Mit Insel- und Boden-Nachbearbeitung
|
c. Restmaterial
Wählen Sie diese Option, wenn ein spezifischer Durchgang zur Nachbearbeitung der Bereiche programmiert werden soll. Der Vorteil ist, dass das Werkzeug oder beliebige Parameter für diesen Nachbearbeitungsdurchgang geändert werden können. Geben Sie die Dicke des zu bearbeitenden Materials ein.
Wählen Sie, ob die Oberseite der Insel oder der Boden der Tasche oder beides nachbearbeitet werden soll.
Wenn keine dieser Optionen gewählt wird, hat der Zyklus kein zu bearbeitendes Material und wird in den Wartezustand versetzt.
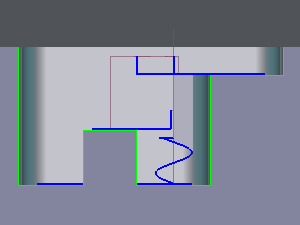
|
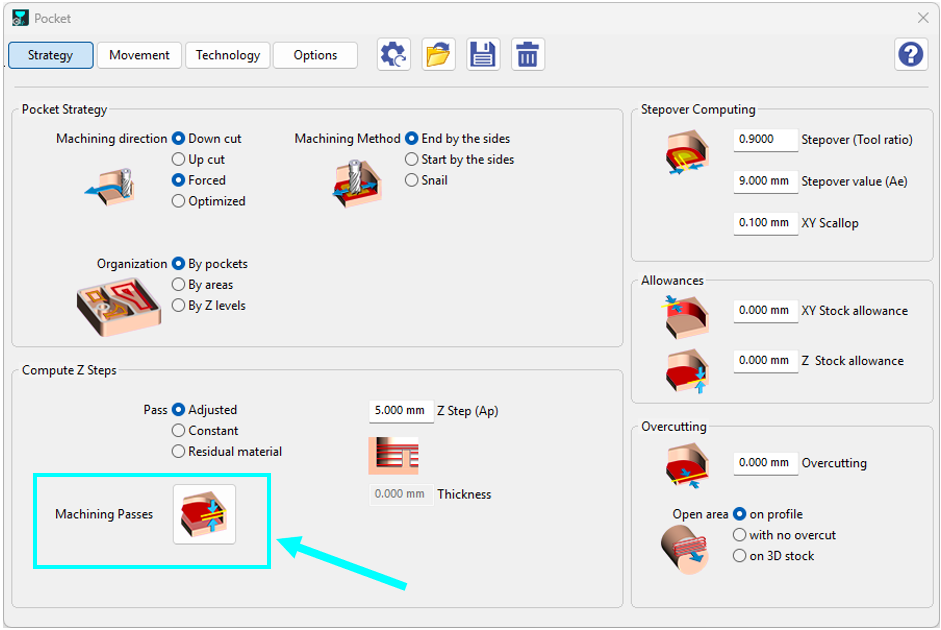
Bearbeitungsdurchgänge

|
Der Bearbeitungsdurchgänge Abschnitt wurde aktualisiert, um eine zentralisierte, granulare Steuerung des vertikalen Werkzeugeingriffs zu ermöglichen. Dieses Menü ermöglicht es Ihnen, genau zu definieren, wie das System jeden Z-Tiefenschritt berechnet und ausführt. |
|
|
Zugriff auf BearbeitungsdurchgängeSie können auf diese Einstellungen innerhalb von Standard-Taschenfräszyklen zugreifen, einschließlich MillyuGo , Tasche , Tasche Räumen , Tasche Plus Kontur und Rest Tasche .
Für die meisten Zyklen befindet sich diese Schaltfläche direkt im Bereich 'Z-Schritt berechnen' am unteren Rand der Strategie-Seite, außer für MillyuGo , sie ist speziell oben rechts auf der Strategie-Seite positioniert. |
|
|

|
|


|
|
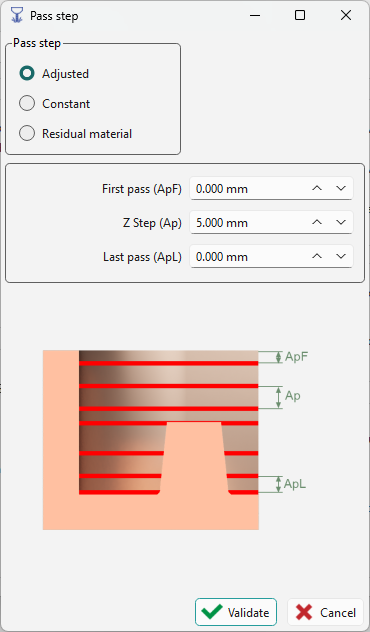
Erster und letzter DurchgangFür optimale Werkzeuglebensdauer und Oberflächengüte können Sie nun die Ein- und Austrittstiefen unabhängig voneinander definieren:
Beispielkonfiguration: Wenn Sie einen 2 mm ersten Durchgang, 4 mm Standard-Z-Schritte und einen 1 mm letzten Durchgang festlegen, führt das System einen kleineren anfänglichen Eintritt durch, gefolgt von Standard-4-mm-Schritten und abgeschlossen mit einem präzisen 1-mm-Endschnitt. |
|
|
|
||
Spezifisch für millyuGO
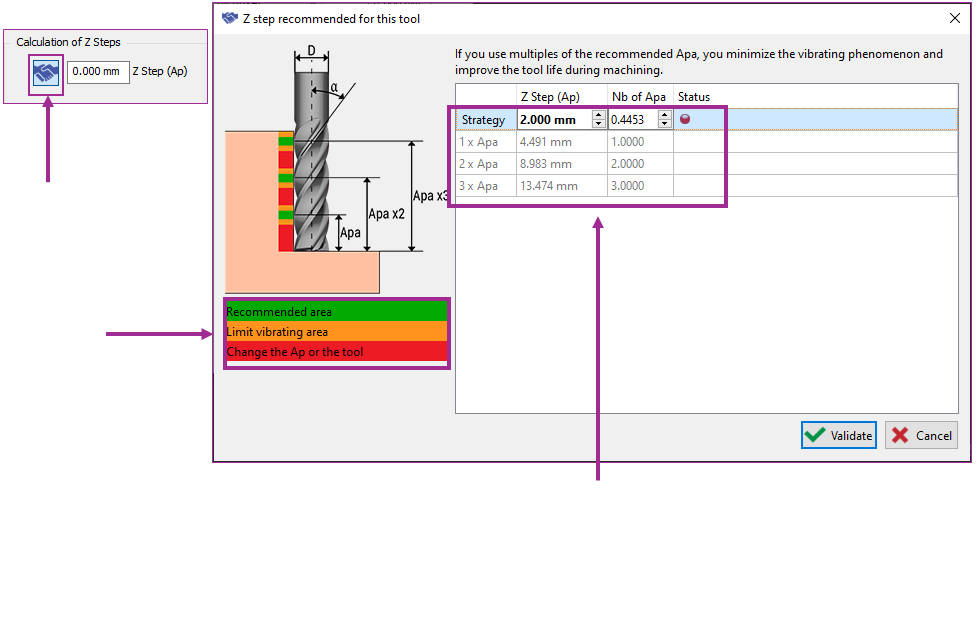
Berechnung der Z-Schritte (Ap)
Die Apa wird berechnet nach:
Es ist möglich, direkt auf die von der Tabelle angezeigte Apa zu klicken: Der Wert wird in der Strategie angewendet. |
|
|
Die Tabelle zeigt den in der Strategie eingegebenen Wert:
|
 Status is