Thay đổi / Tạo dao
1 - Tạo dao trong thư viện
2 - Chỉnh sửa OPL
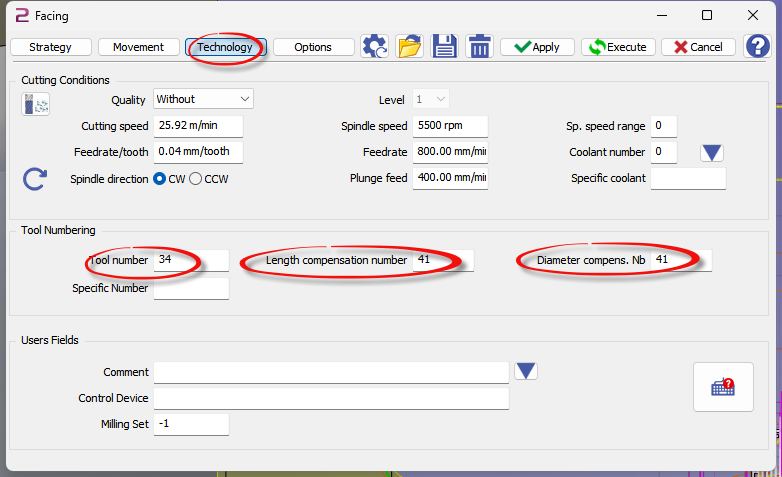
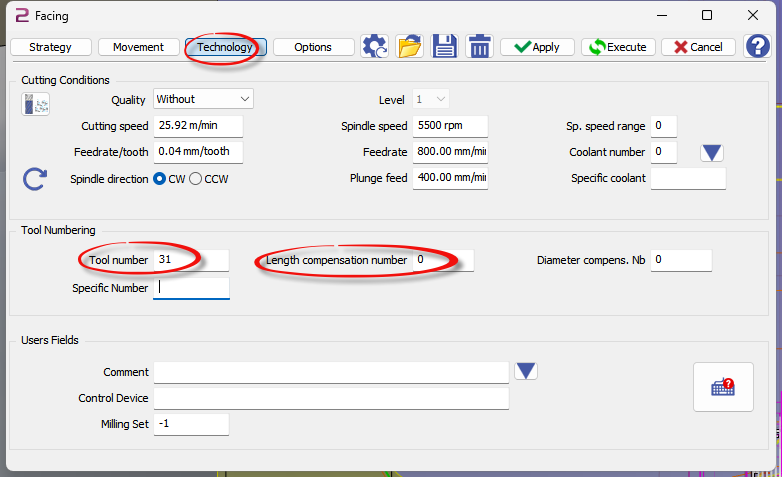
3 - Trong OPL nhập số dao chính xác và nếu cần thêm số chính xác cho bù chiều dài dao
|
T3441 M36 S5000 G17 M8 G0 C0. X20. Y0.006 T41
|
|---|
|
T3100 M36 S5000 G17 M8 G0 C0. X20. Y0.006 T31 |
|---|
Quỹ đạo dao
Thô
|
Tham chiếu (Lựa chọn hình học) 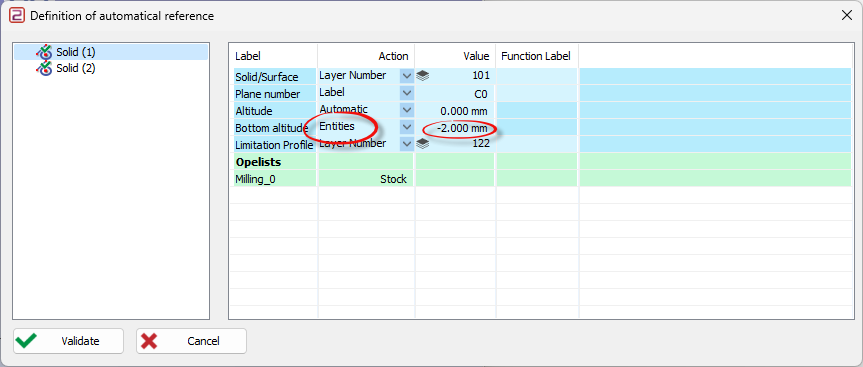
|
Độ cao dưới = THỰC THỂ Giá trị phải là bán kính dao 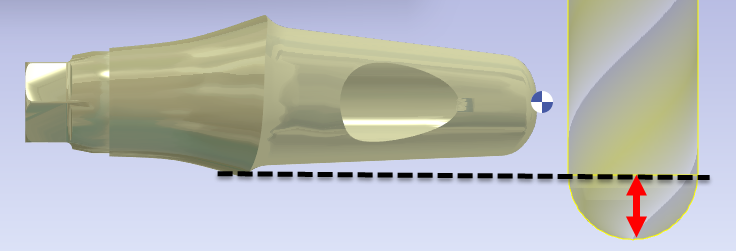
|
Để tiết kiệm thời gian gia công, điều quan trọng là đặt gối đỡ ở vị trí có độ cắn dưới tối thiểu - chúng ta có thể giảm số lần chạy dao
|
Độ sâu Z tối thiểu chính xác 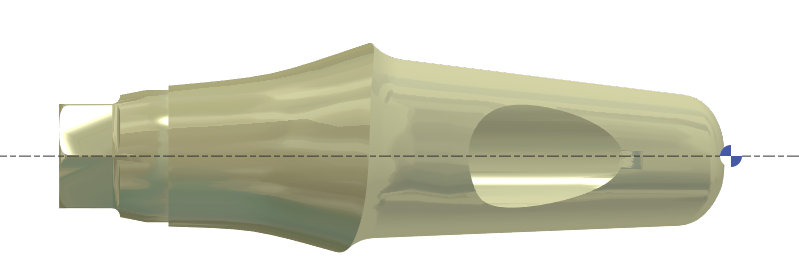
|
Không chính xác, nhiều lần chạy dao theo Z 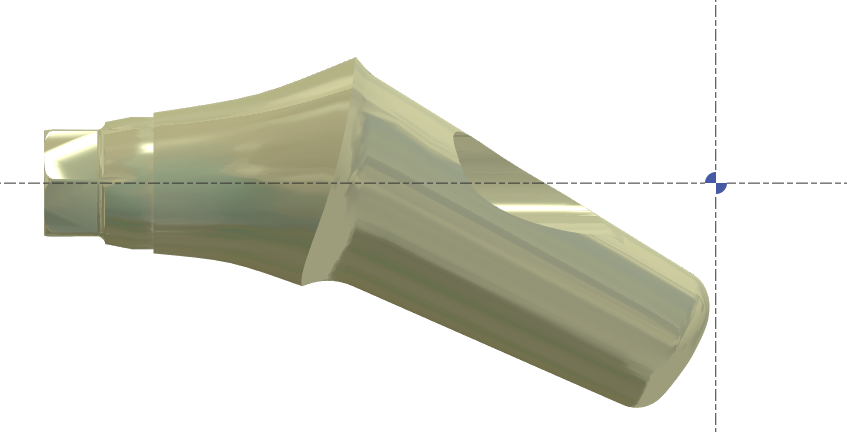
|
Cài đặt để có được chuyển động cắt không khí tối thiểu
|
TAB Chiến lược |
TAB Di chuyển |
TAB Tùy chọn |
|---|---|---|
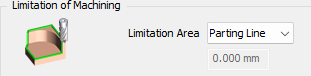
Dừng tự động trên đường cắt đứt. |
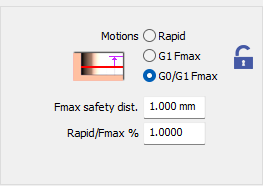
Rapid.Fmax % = 1 để có tối đa G0 cho liên kết giữa 2 đường chạy dao |
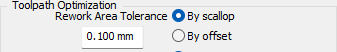
Giá trị = 0.1 Ở đây vật liệu thô là sau khi tiện, vì vậy vật liệu thô rất trơn không cần dung sai nhỏ |
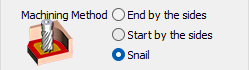
Buộc quỹ đạo dao bắt đầu từ ngoài vào trong |
|
|
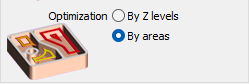
Để tránh chuyển động rút dao. Vùng làm việc của dao theo vùng |
|
|
4Xs
Tham chiếu tự động:
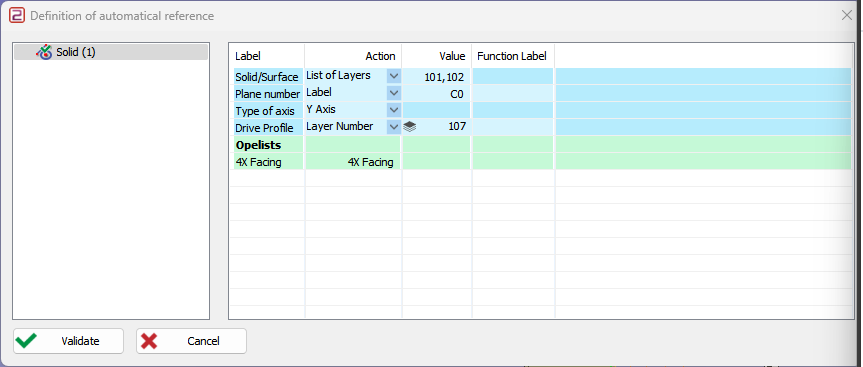
101: Tệp STL + Hình trụ ĐỎ để bảo vệ khu vực kết nối
102: KHỐI ở phía sau để tránh chạm vào mặt khớp cắn
107: Đường dẫn hướng được sử dụng cho quỹ đạo dao 4 trục - độ dài có thể điều chỉnh trong cài đặt
LƯU Ý: (không có MTE)
|RSTATE|0|180.000000
||RSTATE|1|270.000000|
|
TAB Tùy chọn |
|
|---|---|
|
|
|
Dung sai đường cong = 0.01 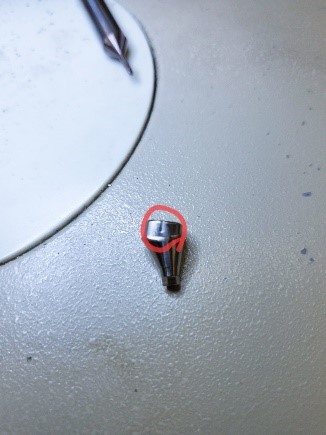
|
Dung sai đường cong = 0.1 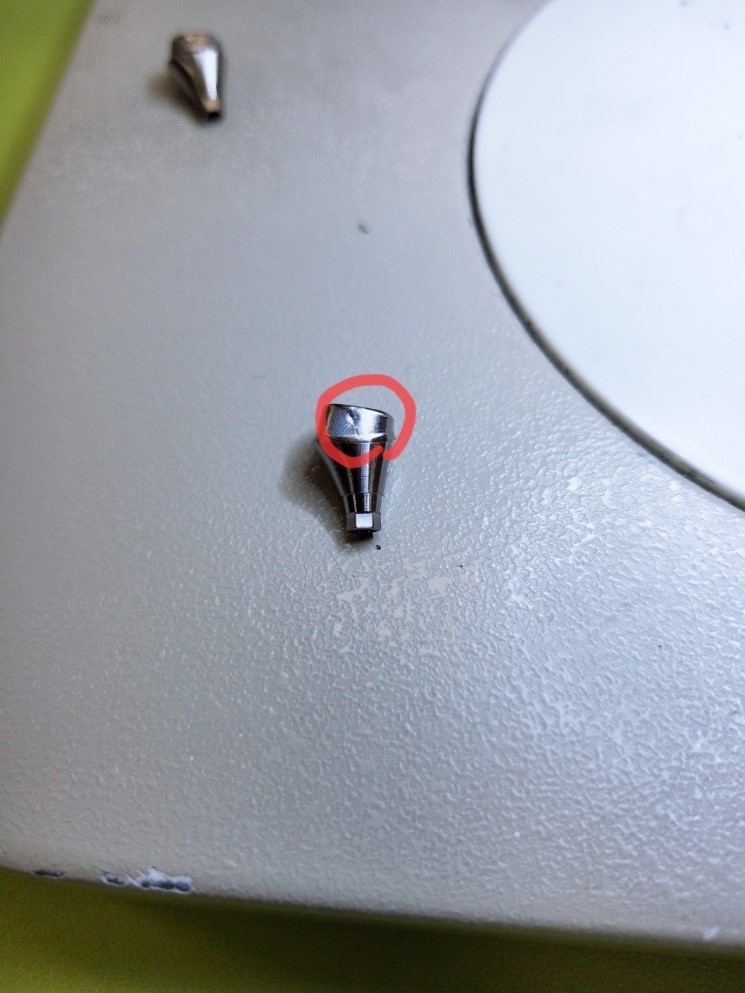
|
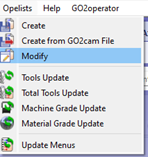
Chỉnh sửa PHÉP TOÁN KHOAN
|
..\opelist\casm\02_Drilling 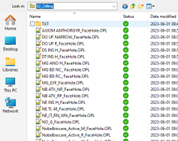
|
|
Nhấp chuột phải để có menu rồi chọn “Chỉnh sửa chiến lược” 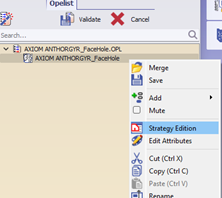
|
Nhấp vào Biểu tượng màu đỏ 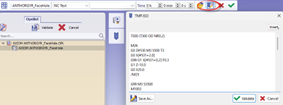
|
|
Thay đổi mã NC của bạn – rồi lưu nó 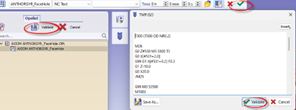
|
Lưu tệp vào: ..\opelist\casm\02_Drilling |
Chỉnh sửa PHÉP TOÁN KHU VỰC KẾT NỐI
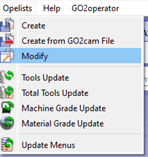
|
..\opelist\casm\08_Connecting Area 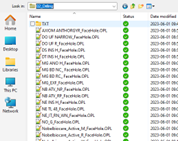
|
|
Nhấp chuột phải để có menu rồi chọn “Chỉnh sửa chiến lược” 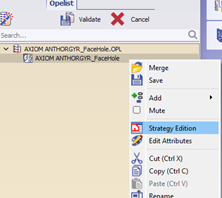
|
Nhấp vào Biểu tượng màu đỏ 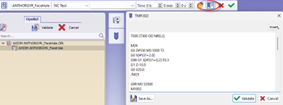
|
|
Thay đổi mã NC của bạn – rồi lưu nó 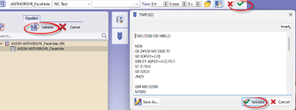
|
Lưu tệp vào: ..\opelist\casm\0 8_Connecting Area |
Thay đổi DAO - Quy trình sẽ thay đổi nếu không có MTE
1 – Tạo dao mới của bạn trong CƠ SỞ DỮ LIỆU
2 – Trong MTE TẢI dao của bạn
3 – Lưu FMO
4 – Tệp mới để kiểm tra xem dao có trong máy không
5 – Chỉnh sửa OPL tiện quay lại và thay đổi dao (bạn có thể thay thế OPL trước đó hoặc tạo mới)
Xem video!
V6.07.207
-
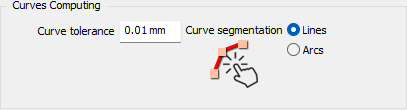
Quỹ đạo dao 4 trục = Quỹ đạo dao mượt hơn, tốc độ quay của S1 không đổi, vì vậy chúng ta có thể sử dụng 0.01 làm dung sai
-
Đường kính tối thiểu để bảo vệ khu vực kết nối