Zyklus: Gewinde (Drehen)
Die ISO-Metrischen Gewindeprofile
|
Das ISO-Profil für Gewinde (metrisch) wird nach der Norm NF ISO 68 referenziert. Das Profil wird durch Schneiden der Schraube oder Mutter mit einer Ebene durch die Achse erhalten. Siehe die Abbildung rechts zur Referenz. Das Profil in Blau bezeichnet die Mutter. Das Profil in Gelb bezeichnet die Schraube.
|
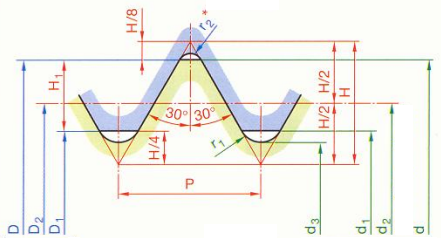
D, D1, D2 sind die Durchmesser der Mutter d, d1, d2, d3 sind die Durchmesser der Schraube. |
||
|
d=D= Nenndurchmesser |
d2=D2= d - 0.6495P |
P = Steigung |
H1 = 0.5412P |
|
d1=D1= d - 1.0825P |
d3= d- 1.2268P |
H = 0.866P |
r1 = 0.1443P |
Parameter für Steigung und Zustellungen
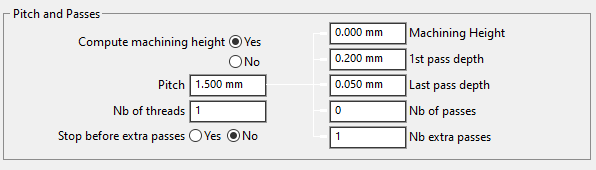
Die Optionen für Steigung und Zustellungen ermöglichen es Ihnen, verschiedene Parameter für die Gewindebearbeitungen zu konfigurieren.
|
Bearbeitungshöhe berechnen |
Ja oder Nein |
|
Steigung |
Gewindesteigung oder Abstand zwischen 2 aufeinanderfolgenden Eintauchungen. |
|
Stopp vor den Leerläufen |
Erstellung eines Stopps vor dem Aufruf der Leerläufe. |
|
Bearbeitungshöhe |
Bearbeitungshöhe |
|
1. Zustellungstiefe |
Inkrementelle Tiefe entsprechend dem Schnitt der Zustellung |
|
Letzte Zustelltiefe |
Tiefe des letzten Zustellgangs (abnehmende Zustellungen). |
|
Anzahl Zustellungen |
Ermöglicht die Überprüfung der Anzahl der Zustellungen. |
|
Anzahl Leerläufe |
Anzahl der Nachschneidegänge am Ende der Bearbeitung. |
Die Berechnung der verschiedenen Gewindeparameter erfolgt automatisch in GO2cam basierend auf der Norm.
Beim Ändern des Steigung Parameters ändern sich die Bearbeitungstiefe und Anzahl Zustellungen abhängig vom Typ der für die Operation verwendeten Wendeplatte und der ISO-Norm.
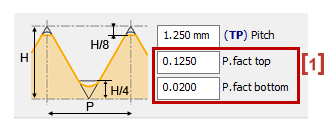
In the tool window above, we defined the pitch and the factors [1] (Top and bottom) to determine the total thickness between the outer pass and the inner pass.
Die Bearbeitungszustellung muss die H/8 und H/4 Positionen berücksichtigen. Diese Berechnung rechtfertigt den Unterschied.
|
|
